

Hvis målet ditt er en 500 g/m² nålestanset geotekstil, vil en termisk bundet linje bygget for 80 g/m² vatt ikke gjøre det økonomisk. Velg produksjonsprosessen for ikke-vevd stoff fra det ferdige produktet baklengs: fibertype, vekt, bredde, bindemetode, hastighet og kvalitetstoleranse. Å sammenligne maskinpriser først er den vanlige feilen. En sikrere sekvens er: definer stoffspesifikasjonen, match prosessruten, dimensjoner linjen, og be om tilbud.
Denne veiledningen dekker nålestanse-, termisk-bundne, luftlagte og spunbond-ruter. Den viser hvor kostnad og risiko vanligvis vises. Hvis du allerede kjenner sluttbruken din, start med sammenligningstabellen.
Start med spesifikasjonen for ferdig stoff
Skriv ned seks tall: fibertype, blandingsforhold, målvekt (g/m²), bredde (mm), linjehastighet (m/min) og bindingsmetode. Legg til de kritiske toleransene: tykkelse, strekkstyrke i maskin- og tverrretninger, forlengelse, luftpermeabilitet og krymping. En geotekstil kan godta 10 % vektvariasjon; en medisinsk serviett eller biltrim kanskje ikke.
Konklusjon: velg prosessen som oppfyller den strengeste kritiske spesifikasjonen. Hvis tverrretningsstrekk er kritisk, betyr krysslapping og nåletetthet mer enn maksimal hastighet. Hvis mykhet og bulk er kritiske, kan termisk binding slå tung nåling.
Sammenlign de viktigste ikke-vevde prosessrutene
Bruk denne tabellen for å eliminere ruter som ikke kan nå produktet ditt. Det er et filter, ikke et maskintilbud.
| Prosessrute | Typiske fibre | Nettformasjon | Bindingsmetode | Vanlige produkter | Hovedbegrensning |
|---|---|---|---|---|---|
| Kardet nålestanse | PET, PP, ull, jute, resirkulerte fibre | Karding og krysslapping | Mekanisk nålestansing | Geotekstiler, filt, teppeunderlag, biltrim, rengjøringsklut | Kraftig nåling kan redusere mykhet og luftgjennomtrengelighet |
| Termisk bundet | Bi-komponent PET/PP, blandede fibre | Karding og krysslapping | Varmluftsovn eller kalender | Vatt, polstring, isolasjon, hygienelag | Fiber må inneholde en termisk bindemiddelkomponent |
| Airlaid | Masse, korte fibre, resirkulert avfall | Luftforming | Lateks, termisk eller nålestans | Avfallsfilt, absorberende puter, filtrering | Luftstrøm og støvkontroll gir kompleksitet |
| Spunbond eller smelteblåst | Polymer chips, hovedsakelig PP | Direkte ekstrudering | Termisk kalender eller selvbindende | Medisinsk stoff, hygiene, filtrering | Avhengighet av polymerkvalitet og høy kapitalinngang |
Hvis produktet ditt er slitesterk filt for veier, møbler eller biler, er nålestans vanligvis den første måten å undersøke. Hvis produktet ditt er myk vatt for sengetøy eller klær, fortjener termisk liming en nærmere titt. Hvis du behandler resirkulerte fibre eller avfallsfibre, kan airlaid redusere kravene til fiberlengde, men det krever sterk støv- og luftstrømskontroll.
Match fiberforberedelse til prosessen
Fibervalg avgjør hva linjen må gjøre før nettdannelse. Lange stapelfibre trenger skånsom åpning og blanding for å unngå brudd. Korte og resirkulerte fibre trenger mer aggressiv åpning. Hvis blandingsforholdet varierer med mer enn 2-3 %, avviker vekt og styrke. Fiberpreparering setter stabiliteten i hele prosessen.
En storkammerblander blander flere fibre i batcher; en fiberblandemaskin jevner ut forholdet før karding. For bakgrunn, les denne veiledningen til nonwoven storkammer blendermaskin .
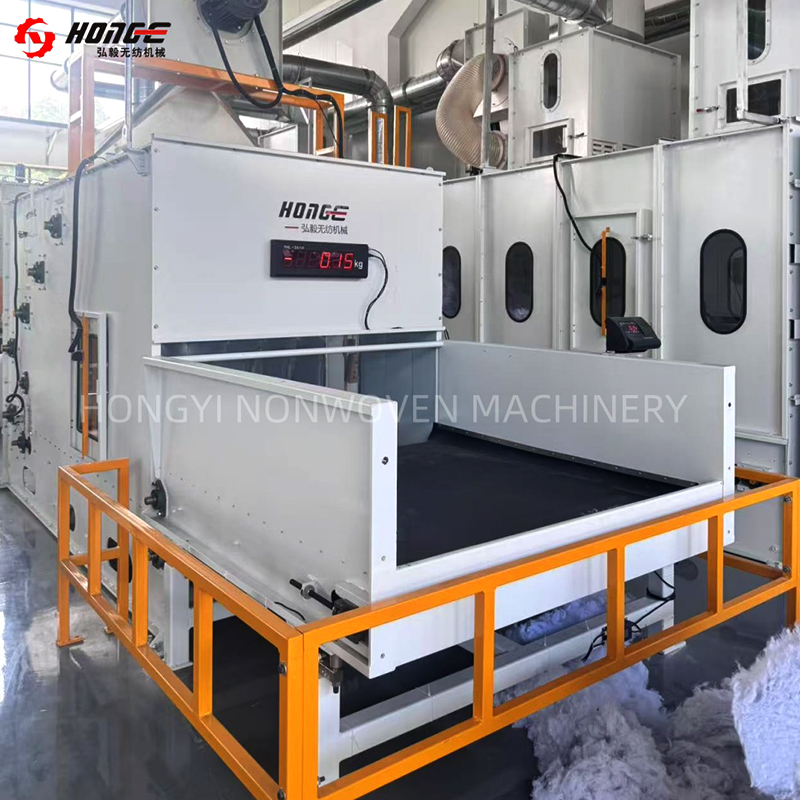 HYHM Fiberblandemaskin for ikke-vevd åpning og blanding Den forhåndsåpner ballede fibre og veier dem proporsjonalt før karding, og hjelper til med jevne blandingsforhold etter kammerblanding. Se produkt →
Be leverandøren om å prøve den faktiske balleblandingen din, ikke en standard prøve av nyfiber. Fiberlengdefordeling, fuktighet og oljefinish endrer kortoppførsel.
Velg webformasjon og binding sammen
Karding gir en tynn bane med fibre for det meste på linje i maskinretningen. Krysslapping bretter nettet for å bygge vekt og tverrretningsstyrke. Nålestansing vikler fibrene mekanisk. Høyere nåletetthet øker styrken, men reduserer vanligvis luftgjennomtrengelighet og mykhet. Den rette balansen kommer fra en prøvematrise.
For nålestanselinjer, kontroller banevekt per lag, antall runder og stansefrekvens. Dårlig rundekontroll skaper tykke og tynne bånd som blir til svake punkter. For termisk bundne linjer styrer ovnstemperatur, lufthastighet og oppholdstid bindingen.
 HYPW Cross Lapper for jevn nonwoven-nettformasjon Den bretter og legger kardede baner jevnt til målvekt og tykkelse før nålestansing eller termisk liming, og støtter jevn rundekontroll. Se produkt →
Be om et prosessvindu, ikke én innstilling. For eksempel 200-600 g/m² ved 2-8 m/min med 80-250 slag/cm². Et smalt vindu betyr mindre fleksibilitet; et bredt vindu krever kvalitetskontroller i begge ender.
Still inn kapasitet, bredde og hastighet før pris
Kapasitet er ikke linjehastighet alene. Bruk denne grove formelen:
- Årlig effekt (kg) = vekt (g/m²) × bredde (m) × hastighet (m/min) × 60 × driftstimer × effektivitet.
- Del gram med 1000 for å få kilo.
- Bruk 70-85 % effektivitet for en ny linje, ikke det teoretiske maksimum.
For 1200 tonn per år med 300 g/m² filt ved 2,5 m bredde krever 6000 timer ved 80 % effektivitet ca. 5,6 m/min. En maskin som oppnår hastighet kun på lett stoff vil ikke nå målet på tungt stoff. Bredde har også betydning: hvis sluttproduktet trenger 3,2 m etter krymping, kan en 2,5 m line ikke levere.
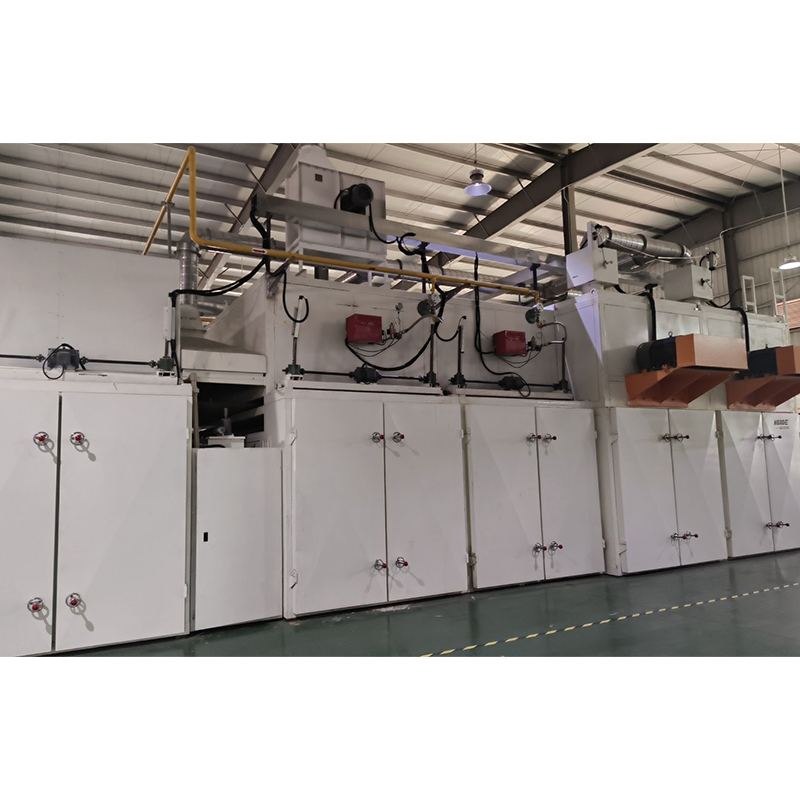 HYHX Nonwoven Stoffovn for termisk liming og varmeinnstilling Termisk binder krysslappede vev ved varmluftspenetrering, og produserer tykk termisk bindende vatt; arbeidsbredde opp til 5000 mm og varmeinnstilling opp til 220°C. Se produkt →
Trimavfall og kantkvalitet hører med i kalkylen. Forkantskjæring og pålitelig vikling kan gjenopprette noe tap, spesielt på tykk filt.
Gjennomgå kvalitetskontroll og aksept tester
Bli enige om akseptprøver før signering. For nålestanset stoff, testvekt, tykkelse, strekkstyrke i begge retninger, forlengelse og luftgjennomtrengelighet. For termisk bundet stoff, legg til krymping, delaminering og jevn overflate. For luftlagt avfallsfilt, sjekk variasjon i tetthet og støv.
Bruk en prøvetakingsplan, ikke en endelig prøve. Ta tre prøver per skift de første 72 timene, deretter en pr skift etter stabil produksjon. Hvis kontrakten sier ±5 % vekt, spør hvordan linjen holder det målet når fiberfuktigheten endres.
Bruk en enkel kostnadssjekk
Kjøpesummen er bare en del av levetidskostnaden. Diagrammet nedenfor er illustrerende, men fiber og energi dominerer vanligvis. Arbeid og vedlikehold er avhengig av automatisering og lokale lønninger.
Når du sammenligner tilbud, be om tilkoblet last, trykkluftbehov og reservedelsforbruk. En linje med lavere energi per kilo kan koste mer på forhånd og mindre over tre år. Spør også om automatiseringsomfang: automatisk dosering, spenningskontroll og oppbevaring av resept reduserer avfall og brukerfeil.
Kjør en liten prøveversjon før full forpliktelse
En prøveperiode er den billigste måten å redusere risikoen på. Kjør fiber, målvekt og bredde med lav, middels og høy hastighet. Registrer innstillinger og testresultater. Målet er å finne det stabile vinduet, ikke å bevise at maskinen kan kjøre.
Typisk resultat: mellomhastigheter holder vekt og strekk best. Toppfart kan gi god vekt, men svak tverrretningsstyrke. Laveste hastighet kan overnåle nettet. Bruk prøvedata for å angi garantert ytelse, ikke maksimal hastighet i brosjyren.
Vanlige feil når du velger en prosess
- Velg etter pris før du definerer stoffspesifikasjonen.
- Bruk av nyfibertestdata for et resirkulert fiberprosjekt.
- Ignorerer tverrretningsstyrke når balansert strekk er nødvendig.
- Godta ett hastighetstall uten vekt og bredde.
- Glem energi, trykkluft og reservedeler i levetidskostnader.
- Utelate akseptprøver utenfor kontrakten.
FAQ
Hva er den beste produksjonsprosessen for ikke-vevd filt?
For slitesterk filt er kardet nålestans vanligvis det beste utgangspunktet. Den håndterer PET, ull, jute og resirkulerte blandinger og kan nå tunge vekter. Termisk binding er bedre når mykhet og bulk betyr mer enn mekanisk styrke.
Hvordan velger jeg mellom nålestansing og termisk binding?
Spør om fiberen kan bindes med varme og om produktet trenger høy strekkstyrke eller høy luft. Nålestans gir mekanisk styrke og holdbarhet. Termisk binding gir mykhet og stabil tykkelse, men trenger en termisk bindefiber.
Kan én linje produsere flere nonwoven-produkter?
Ja, innenfor grenser. En linje kan kjøre en rekke vekter og blandinger hvis kortet, krysslappen og limingsseksjonen er dimensjonert for de tyngste og letteste produktene. Test prosessvinduet; ikke anta det.
Hva bør jeg inkludere i en leverandørprøveforespørsel?
Gi fibertype, blandingsforhold, målvekt, bredde, nødvendig strekk og forlengelse, og endelig påføring. Be om testresultater ved tre hastigheter og et skriftlig prosessvindu.
Den pålitelige måten å velge en produksjonsprosess for ikke-vevd stoff på er å starte med stoffet, filtrere prosessruten, dimensjonere linjen med reell kapasitetsmatematikk og verifisere med en prøveperiode. Prisen kommer etter disse trinnene.
For nålestansing, termisk liming eller luftlagt avfallsfilt, sammenlign hele utstyrskjeden fra åpning og blanding til vikling og kutting. Lær mer om ikke-vevde maskineriløsninger og definer spesifikasjonen før du ber om et endelig tilbud.


