

Konvertering av nonwoven er hvor en produksjonslinjes arbeid blir et kundeklart produkt. En jumborull med nålestanset filt eller termisk bundet vatt som forlater hovedlinjen, må fortsatt spaltes til bredden, vikles til en spesifisert tetthet, kuttes i håndterbare rullestørrelser, og i mange tilfeller strykes eller varmesettes for å stabilisere overflaten. Hvor godt konverteringen utføres avgjør hvor mye av stoffet som blir salgbare varer, hvor konsistente disse varene er fra rull til rull, og hvor mye som ender opp som kantklipp eller avvist skrap.
Hva er nonwoven-konvertering?
Konvertering av nonwoven refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Skillet er viktig fordi konvertering er der skjulte kvalitetsproblemer blir synlige. En bane med ujevn vekt vil ikke vinde jevnt. Dårlig kontrollert spenning kan strekke et lett stoff og endre bredden før klipperen gjør et kutt. Selv fiberpreparering har innflytelse: når en stor kammer blender maskin ikke blander fibre konsekvent, går tetthetsvariasjonen gjennom til konverteringsstasjonen. Det er derfor erfarne anleggsledere behandler konverteringsytelse som et mål på hele linjen, ikke bare etterbehandlingsutstyret.
Konvertering gjelder de fleste stofffamilier som brukes i industrien: nålestanset, termisk bundet, luftlagt, spunbond og smelteblåst. Hygieneruller trenger presis breddekontroll. Rengjøringskluter trenger rene kanter og jevn rullefasthet. Geotekstiler trenger toleranser som tillater pålitelig feltinstallasjon.
Den ikke-vevde konverteringsprosessen trinn for trinn
Konvertering av en ikke-vevd rull følger en definert sekvens, enten linjen er bygget rundt slisse, tilbakespoling eller arkskjæring:
- Å slappe av — Jumborullen er montert på et avviklingsstativ med en brems eller drev som holder spenningen konstant.
- Skjæring – roterende kniver eller skjærkappede blader trimmer banen til målbredder.
- Spole tilbake -spaltebaner vikles på individuelle kjerner med kontrollert spenning og nipptrykk.
- Tverrkapping eller arkskjæring -ruller kuttes til korte stokker eller ark for spesifikke bruksområder.
- Etterbehandling – Stryking, varmesetting eller kantforsegling forbedrer overflatekonsistensen og dimensjonsstabiliteten.
- Inspeksjon og pakking – Kanter, rulletetthet og dimensjoner kontrolleres før innpakning og merking.
Batt-jevnhet som kommer inn i ovnen eller nålesonen avgjør om den ferdige rullen har jevn tykkelse over bredden. A nonwoven vibrerende mater er et av de første stedene jevnhet settes; hvis batt varierer, ser konverteringsstasjonen på det som spenningssvingninger og overflatedefekter.
Vanlige konverteringsmetoder
| Metode | Typisk utgang | Vanlige produkter |
|---|---|---|
| Rulleskjæring | Ferdige ruller fra 50 til 2000 mm bredde | Hygieneruller, våtservietter, industrirullvarer |
| Arkskjæring | Stablede eller brettede ark | Kluter, face masks, interlining |
| Skjæring | Formede komponenter | Kosmetiske bind, medisinske bandasjer |
| Termisk eller ultralyd binding | Forseglede kanter og laminerte seksjoner | Beskyttelsesdeksler, filterlommer |
Konvertering av utstyr som yter
Pålitelig konverteringsutstyr er definert av tre muligheter: presis spenningskontroll, ren skjæring og repeterbar vikling. Spenningskontroll forhindrer strekking av lettvekter og teleskopering av tunge filter. Kuttenøyaktighet avgjør om en rull faktisk oppfyller dens merkede bredde. Vikletetthet påvirker hvordan en rull oppfører seg når en kunde vikler den av i høy hastighet.
På spaltestadiet, a HYFQ skjæremaskin bruker presis bladposisjonering mot en herdet rull for å produsere rene, rette kanter uten fibersmelting eller fillete trim. Dette betyr mest for produkter som rengjøringskluter og medisinske våtservietter, der en enkelt strøken fiber i kanten utløser en kvalitetsavvisning.
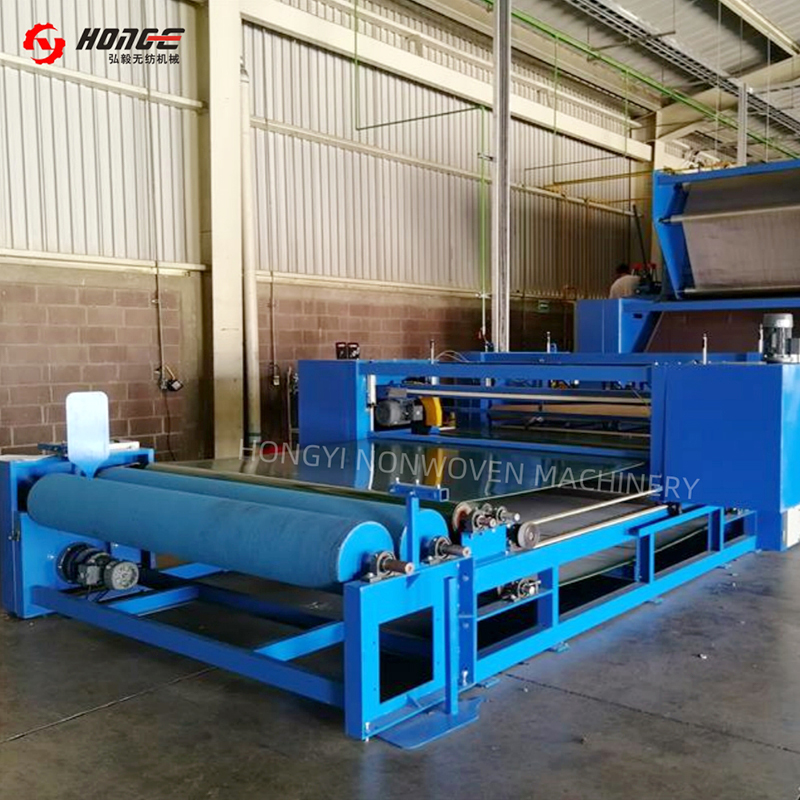 Nonwoven Slitting Machine Leverandør og engros | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og produsent av ikke-vevde skjæremaskiner i Kina. Integrert plattform, presisjon... Se produkt →
Rullebygging er den andre halvdelen av ligningen. A HYSJ oppruller og kutter styrer strekkprofilen over hele viklingsslaget slik at hver ferdig rull har jevn fasthet fra kjerne til ytre lag. Når den innstilte lengden er nådd, skjærer maskinen og overføres til en ny kjerne uten å stoppe linjen, noe som direkte reduserer rullbytteavfallet.
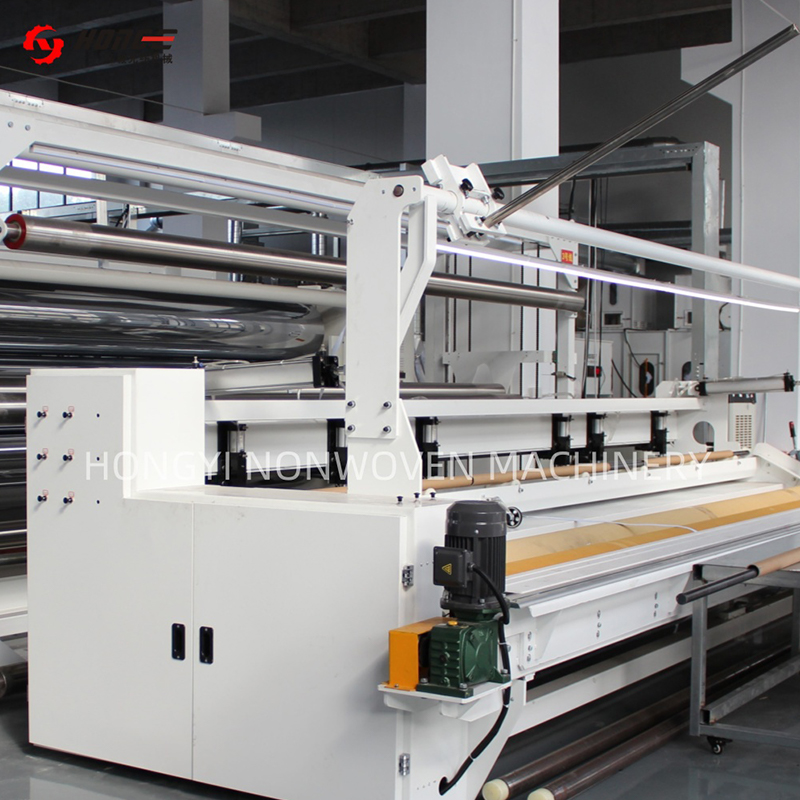 Leverandør av ikke-vevde stoffer for skjæring og vikling | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og produsent av ikke-vevde stoffer for skjære- og viklingsmaskiner i Kina. Bredde ≤10m,... Se produkt →
Termisk bundet vatt og nålestanset filt drar vanligvis fordel av et avslutningspass. A HYTG strykemaskin i fiberduk påfører kontrollert varme og overflatetrykk for å jevne ut løse fibre og stabilisere stoffet, slik at etterfølgende oppskjæring gir en renere kant og den siste rullen forblir formstabil under lagring.
 Nonwoven Fabric Strykemaskin Leverandør og produsent | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en kinesisk leverandør og produsent av strykemaskiner for ikke-vevd stoff. 2–3 ruller, bredde 2000–7... Se produkt →
Intern konvertering versus outsourcet konvertering
For en produsent som allerede produserer nonwoven rullevarer, kommer beslutningen om å legge til eller utvide intern konvertering vanligvis ned til kontroll og marginer. Å sende en 3,2-meters jumborull til en ekstern omformer legger til frakt, håndtering og et ekstra marginlag, og det forsinker de ferdige rullene fra å nå kunden.
Intern konvertering forkorter ledetider og tillater bestillinger med tilpasset bredde som ville være uøkonomiske å outsource. Det holder også kvalitetsproblemer synlige: Hvis en velt snirkler seg dårlig, ser linjeoperatøren den i samme skift og kan rette oppstrøms årsaken. Outsourcing er fortsatt fornuftig for forsøk, svært lave volumer eller produkter som trenger spesialiserte funksjoner som bare brukes av og til.
- Ledetidskontroll —konvertere dagens produksjon i dag i stedet for å stå i kø hos en tredjepart.
- Avlingsretensjon — fange opp kanttrimmer og oppstartsavfall for intern gjenbruk der linjen tillater det.
- Egendefinerte bestillinger – godta bestillinger i detaljhandelsbredde fra 50 mm og oppover uten å forhandle en omformers minimumskrav.
- Kvalitet tilbakemelding — Konverteringsfeil peker direkte til oppstrøms prosessparametere.
Kvalitetskontroll og toleranser ved konvertering
Konverteringskvalitet måles i millimeter og gram. Breddetoleranse for hygiene- og våtservietter er vanligvis ±1 til ±2 mm. Industrielle filtprodukter kjører vanligvis ved ±3 mm. Rulletetthet uttrykkes som et målfasthetsområde, kontrollert ved å måle rullevekt, diameter og kontakttrykk. Kantens retthet inspiseres visuelt; et timeglass eller en klokkeform indikerer et spenningsproblem som bare vil forverres når rullen vokser.
Avfall ved konvertering er aldri null, men det er kontrollerbart. Diagrammet nedenfor viser hvor dette avfallet vanligvis vises på en velkjørt linje:
Automatisering reduserer den menneskeavhengige andelen av avfall. Automatisk rulleskifte, forhåndsinnstilt lengdetelling og automatisk spenningsjustering reduserer rulleskiftstapet som er den nest største bidragsyteren. Forskjellen mellom et 15-minutters manuelt rulleskifte og et 3-minutters automatisk skifte gir meningsfulle produktive timer over et skift.
Hva du bør se etter når du kjøper konverteringsutstyr
Innkjøp av konverteringsutstyr starter med å tilpasse maskinen til produktmiksen. En linje som vil kjøre for det meste servietter har andre krav enn en som kjører nålestansede geotekstilruller hver dag.
- Hastighetskompatibilitet — Konverteringslinjen skal holde tritt med den tregeste produksjonslinjen som mater den.
- Breddeområde – sjekk minimum og maksimum brukbare bredder, ikke bare den maksimale trimbredden.
- Kapasitet for rullediameter — Bekreft at avspenningsstativet kan håndtere jumborullvektene du faktisk produserer.
- Spenningskontroll — Se etter uavhengige spenningssoner med rask respons, fordi lette og tunge stoffer oppfører seg annerledes.
- Automatiseringsnivå — Automatisk kjernelasting, skjøting og rulleskift reduserer direkte de største arbeidskostnadene på linjen.
- Energi og vedlikehold — sammenlign motoreffektivitet, bladbytteintervaller og tilgang til slitedeler.
Leverandørerfaring er viktig ved konvertering mer enn i andre linjesegmenter, fordi konverteringsproblemer vanligvis diagnostiseres over grensen mellom hovedlinjen og etterbehandlingsutstyret. Changshu Hongyi Nonwoven Machinery er ett eksempel på en leverandør med mer enn 20 år innen nonwoven-maskiner og utstyr installert i mer enn 20 land, inkludert Mexico, Brasil, Tyrkia, Egypt, Bangladesh og Vietnam. Den bredden hjelper når en linje må stilles inn for ulike råvarer, klima og operatørferdighetsnivåer.
Før du forplikter deg, gå gjennom leverandørens siste bransjenyheter og saksreferanser for å bekrefte at de aktivt bygger og støtter linjer i produktsektoren din, i stedet for å selge engangsprototyper.
Ofte stilte spørsmål om ikke-vevd konvertering
Er nonwoven-konvertering det samme som nonwoven-produksjon?
Nei. Produksjon produserer selve stoffet gjennom banedannelse og liming; konvertere transformasjoner av den produserte rullen til størrelse, viklet, kuttet eller ferdige produkter. Produksjon bestemmer stoffets egenskaper, mens konvertering bestemmer produktformat og brukervennlighet.
Hvilke breddetoleranser er realistiske for spaltede nonwoven-ruller?
For hygiene- og kluterprodukter er ±1 til ±2 mm breddetoleranse typisk. For tyngre industrifilt og geotekstiler er ±3 mm mer vanlig. Toleranse avhenger av stoffets vekt, kantkvalitet og stabilitet ved avviklingsstrekk.
Kan en konverteringslinje håndtere forskjellige typer nonwoven?
Ja, innenfor grenser. En spaltelinje kan vanligvis behandle nålestansede, termobundne og luftlagte stoffer når bladtype, spenningsinnstillinger og viklingsparametere er justerbare. Svært lette smelteblåste baner og tunge stive filter kan kreve forskjellige knivsystemer eller viklingsvalseoverflater.
Hva er den største skjulte kostnaden ved konvertering?
Nedetid for rulleskifte og avviste ruller ved oppstart er de to mest undervurderte kostnadene. Begge reduseres direkte av automatisk rulleskift og repeterbar spenningskontroll, og det er grunnen til at disse funksjonene betaler seg raskt på linjer med hyppige produktbytter.


