

Etter karding kan en ikke-vevd bane være for myk og skjør til å overleve håndtering. Hvis du har kjørt en 100% polyester kardet bane, vet du at den faller fra hverandre ved avspenningsstativet. Termobonding løser dette problemet ved å bruke varme til å smelte en termoplastisk fiberkomponent ved krysspunktene, og deretter la den stivne til et låst nettverk. Det er en allsidig, høyhastighets limingsmetode som brukes på tvers av hygiene, filtrering, møbler, biler og våtservietter.
Hva er termobonding?
Termobinding, også kalt termisk binding, varmebinding eller smeltebinding, påfører oppvarmet luft, oppvarmede ruller eller ultralydenergi for å myke opp eller smelte overflaten til termoplastiske fibre. Den smeltede polymeren danner diskrete bindingspunkter der fibrene krysser hverandre. Når banen avkjøles, stivner disse punktene og gir stoffet styrke og formstabilitet. Fordi bindemidlet er en del av fiberblandingen, er det ikke nødvendig med kjemisk lateks eller harpiks.
Før nettet når bindingsstadiet, gjør selv mating og karding en stor forskjell. En vibrerende mater måler fiber jevnt inn i kardemaskinen, og variasjoner der viser seg senere som svake eller stive flekker etter liming. Vår guide til vibrerende matere forklarer hvorfor fôringskonsistens er viktig.
Hvorfor konvertere til Termobonding?
Hovedattraksjonen er økonomi. Termobonding kjører ved høye linjehastigheter, reduserer bindemiddelhåndtering og eliminerer tørkeseksjonen som brukes i lateksbundne linjer. Det forbedrer også resirkulerbarheten fordi det ferdige stoffet kan smeltes om uten å skille bindemiddel fra fiber. For produkter som trenger myk drapering, kontrollert loft eller en preget overflate, gir termisk binding repeterbare resultater.
| Parameter | Thermobonding | Kjemisk binding | Nålestansing |
|---|---|---|---|
| Perm lagt til | Termoplastisk fiber eller pulver | Lateks eller harpiks | Ingen |
| Typisk linjehastighet | Høy | Middels | Middels |
| Hånd i stoff | Myk til stiv | Myk til stiv | Tekstil-aktig |
| Resirkulerbarhet | Bra | Begrenset | Bra |
| Energiprofil | Moderat | Høy, drying needs | Moderat |
Tre hoved termobindingsprosesser
Tre prosessvarianter dominerer kommersiell produksjon. Det riktige valget avhenger av produktets målvekt, loft og overflatefinish.
Kalenderbinding
Kalanderbinding passerer banen gjennom et oppvarmet nip mellom to ruller. Én rull er ofte gravert slik at bindingen bare skjer ved hevede punkter. Rulletemperatur, nipptrykk og oppholdstid bestemmer bindestyrke og mykhet. Denne metoden er vanlig for hygienematerialer, filtermedier og emballasjestoffer.
Gjennomluftsbinding
Gjennomluftsbinding tvinger varm luft gjennom en åpen, porøs bane. Fordi varme påføres skånsomt og jevnt, bevarer metoden loft og bulk. En presisjon ovn i fiberduk med sonert temperaturkontroll er kjernen i denne prosessen, og den passer vatt, isolasjonsflaggermus og andre klumpete strukturer.
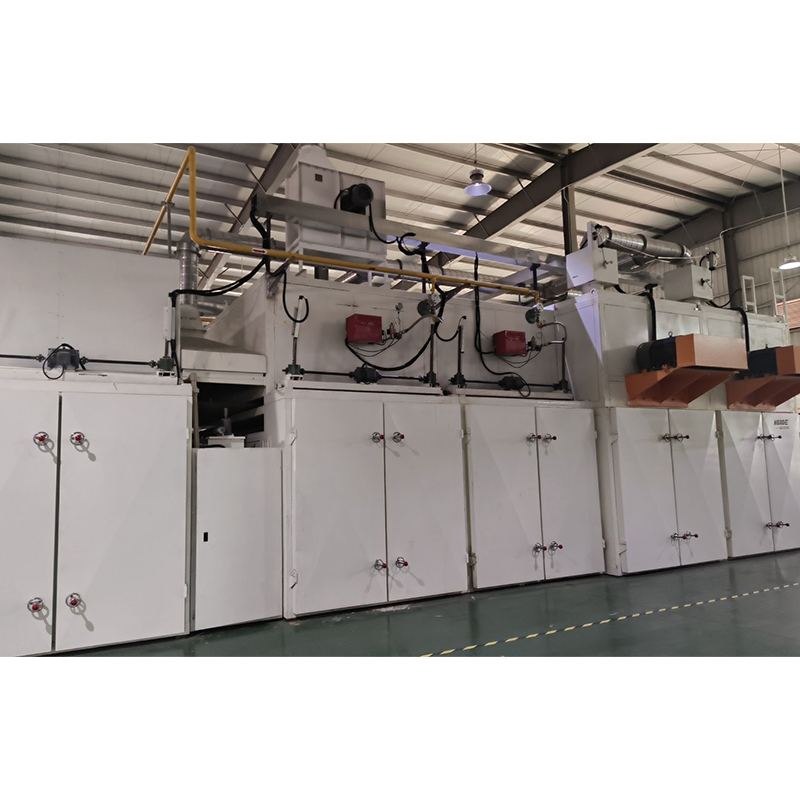 Nonwoven Fabric Oven Leverandør og engros | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og produsent av ikke-vevd ovn i Kina. Varmluftinntrengning, bredde ≤5000mm,... Se produkt →
Ultralydbinding
Ultralydbinding bruker høyfrekvent vibrasjon for å smelte fibre lokalt uten en oppvarmet rull eller ovn. Det skaper kontinuerlige eller mønstrede bindingslinjer og brukes ofte til medisinske produkter, ansiktsmasker og engangsemballasje.
Fibervalg og temperaturvinduer
Termobonding krever minst én komponent som mykner og flyter før de andre fibrene brytes ned. Vanlige bindemiddelsystemer inkluderer polyetylen (PE), polypropylen (PP), ko-polyester (coPET) og polymelkesyre (PLA). Tokomponentfibre med lavsmeltende kappe og høyeresmeltende kjerne gir sterke bindinger samtidig som de bevarer kjernens mekaniske egenskaper. Typisk bindemiddelinnhold varierer fra 10 til 50 prosent, avhengig av målstivhet og styrke.
Temperaturene i diagrammet er veiledende. Faktiske ovns- eller kalenderinnstillinger avhenger også av banetetthet, linjehastighet og hviletid.
Hva du bør vurdere før du kjøper en Thermobonding-linje
Før du investerer, inspiser hvordan linjen kontrollerer variablene som påvirker obligasjonskvaliteten.
- Temperaturensartethet: Sikt på noen få graders forskjell over hele arbeidsbredden; brede baner straffer ujevn oppvarming.
- Nipptrykk og gapkontroll: Nøyaktige innstillinger forhindrer overbinding eller manglende bindingspunkter.
- Luftstrøm og oppholdstid: I ovner forbedrer sterk luftstrøm varmeoverføringen, men kan forstyrre lysnettet.
- Kjøleseksjon: Bindepunkter trenger kontrollert kjøling for å angi endelig styrke.
- Linjehastighetskontroll: Hastigheten må samsvare med oppstrømskarding og krysslapping.
- Energieffektivitet: Varmegjenvinning og isolasjon reduserer driftskostnadene over år med produksjon.
For et nytt anlegg, en integrert termisk bundet vatt produksjonslinje kombinerer mating, karding, liming og vikling i ett oppsett. For et eksisterende anlegg, legge til en etterbehandling strykemaskin kan forbedre overflatens jevnhet og tykkelseskontroll uten å erstatte hele linjen.
 Nonwoven Fabric Strykemaskin Leverandør og produsent | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en kinesisk leverandør og produsent av strykemaskiner for ikke-vevd stoff. 2–3 ruller, bredde 2000–7... Se produkt →
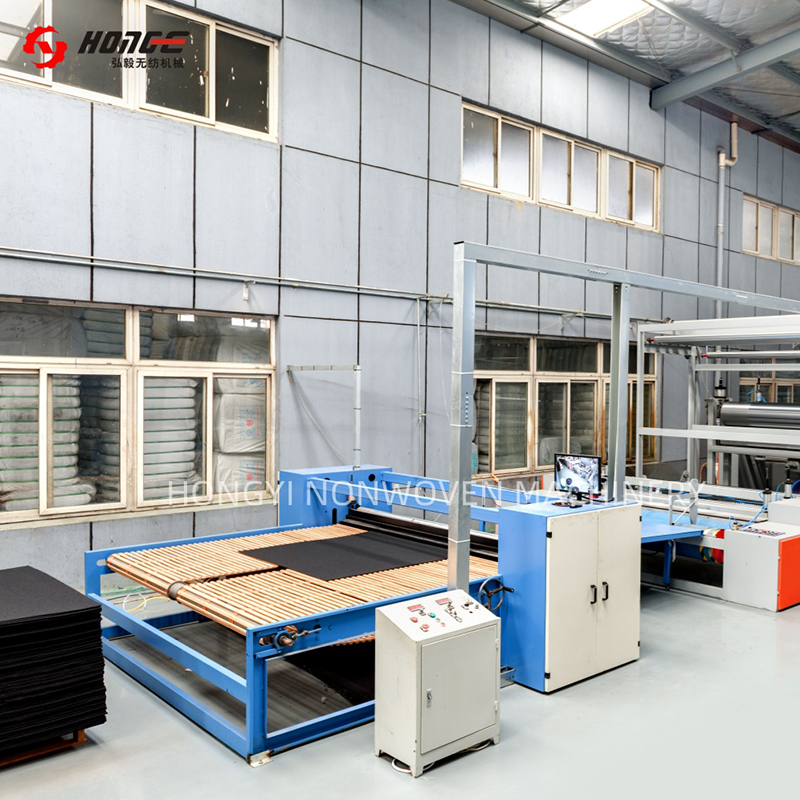 Leverandør av produksjonslinje for termisk bundet vatt | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en produksjonslinje for termisk bundet vatt i Kina og maskinleverandør og -produsent. 60–5000... Se produkt →
Der termobonded nonwovens brukes
Termobundne stoffer vises i produkter som krever rask produksjon, jevn tykkelse og ingen kjemisk bindemiddel.
| Segmenter | Typiske produkter | Hvorfor termobonding passer |
|---|---|---|
| Hygiene | Kluter, bind, bleieinnlegg | Myk hånd, høy linjehastighet, permfri |
| Medisinsk | Kirurgiske kjoler, ansiktsmasker | Ren prosess, ultralydmønster |
| Filtrering | Hytteluftfiltre, flytende filtermedier | Mønsterbundet porøsitet og styrke |
| Møbler | Vatt, madrassmellomfôr, isolasjonsflaggermus | Gjennomluftsbinding bevarer loft |
| Automotive | Innvendig trim, teppeunderlag, lydisolering | Dimensjonsstabilitet og resirkulerbarhet |
Ofte stilte spørsmål om termobonding
Er termobonding det samme som varmebinding?
Ja. Termobonding er en form for varmebinding, og mange leverandører bruker de to begrepene om hverandre. Smeltebinding er et annet vanlig navn.
Hvilke fibre kan termobondes?
Enhver blanding med en termoplastisk komponent kan limes. Polyester, polypropylen, polyetylen og PLA er de vanligste. Bi-komponent fibre gjør prosessen lettere å kontrollere fordi den lavtsmeltende kappen binder seg mens kjernen holder vevstrukturen.
Hvor mye bindemiddelfiber skal brukes?
De fleste termobundne produkter bruker 10 til 30 vektprosent bindemiddelfiber. Høyere bindemiddelinnhold øker stivhet og styrke, men reduserer mykhet og kan øke råvarekostnadene.
Kan termobonding kombineres med andre limingsmetoder?
Ja. Noen linjer kombinerer nålestansing med en kalander, eller luftgjennomføring med infrarød forvarming. Kombinasjonsprosesser gjør det mulig å skreddersy strekkstyrke, kompresjonsgjenvinning og overflatetekstur i ett stoff.
Thermobonding er ikke en enkelt oppskrift; det er en justerbar verktøykasse. Riktig fiberblanding, temperatur, trykk og oppholdstid avhenger av banens basisvekt og det endelige produktets mekaniske krav. Å forstå disse variablene hjelper deg med å evaluere utstyrsspesifikasjoner og velge en linje som vil yte ved kommersielle hastigheter.


