

En nålestanset geotekstillinje i en mellomstor fabrikk begynte å produsere ruller med lyse og mørke striper etter et rutinemessig vedlikeholdsstopp. Oppskriften var uendret, kortinnstillingene var urørt, og nåleveven viste ingen feil. Anleggslederen mistenkte først kortet, men den virkelige feilen var 20 meter oppstrøms: blandekammeret ble tømt raskere enn lagsyklusen, så nettet ble matet med fersk fiber med dårlig gjennomsnitt. Det tok et fullt skift og tre nedgraderte ruller for å gjenopprette normal produksjon.
Fiberblanding viser seg ikke på det ferdige stoffet som en enkelt defekt. Det viser seg som vage striper, grensestrektestinger, nyanseforskjeller og uforutsigbart forbruk av dyre bindefibre. Løsningen starter med å forstå hvordan miksing fungerer, hvordan man måler det, og hvilke utstyrsvalg som faktisk forbedrer den. Det er akkurat det denne guiden dekker, med praktiske sjekker du kan bruke på din egen linje.
Hvorfor fiberblanding avgjør ikke-vevd kvalitet
Ensartetheten til fiberblandingen som kommer inn i kortet er den sterkeste prediktoren for jevnheten til stoffet som forlater viklemaskinen. Alt som skjer senere, karding, lapping, nåling eller termisk binding, kan bare omorganisere fibrene den mottar; ingen av disse trinnene kan korrigere en feil proporsjon.
Tre konsekvenser av dårlig blanding viser seg direkte i det endelige stoffet:
- Fargekonsistens. I fargede nonwovens utgjør pigmentbærende fibre ofte bare 2 til 5 prosent av blandingen. En forskyvning på ett prosentpoeng er nok til å skape en synlig nyanseforskjell mellom ruller, spesielt i lyse og pastellfarger.
- Bindingskvalitet. I termisk bundet vatt må lavsmeltende polyesterfiber nå alle deler av banen i samme proporsjon. Lokal overdosering skaper harde, blanke flekker; lokal underdosering etterlater områder som kollapser under varmebehandling.
- Mekanisk ensartethet. Strekkstyrke, forlengelse og overflatetetthet følger alle blandingsforholdet. Når mix-CV-en driver, blir testresultatene vanskelige å forsvare overfor kunden.
Dette er grunnen til at erfarne linjeledere ser på variasjoner i blandingsforholdet i starten av linjen, ikke bare stoffet ved opptrekkeren. En enkel måte å visualisere effekten av hvert prosesstrinn er å spore blandingsforholdets avvik fra målet; diagrammet nedenfor viser et illustrerende eksempel basert på typisk møllepraksis.
Figur 1. Hvordan blandingsforholdsavviket smalner gjennom linjen (illustrerende eksempel; lavere er mer nøyaktig)
Blanding og blanding: to termer, ett mål
I tekstilterminologi betyr blanding vanligvis å kombinere fibre av samme type, men forskjellige kvaliteter, for eksempel to polyesterstifter med forskjellig denier, eller to produksjonspartier av samme råmateriale. Blanding betyr å kombinere ulike fibertyper, for eksempel polyester med viskose, eller polypropylen med lavsmeltende bindefiber. I et nonwoven-anlegg gjør linjen begge deler, ofte i samme utstyrstog.
Skillet er ikke akademisk. Det påvirker hvordan du setter opp balleleggingen, hvilke måleenheter du trenger, og hvilket nivå av repeterbarhet du ber om fra maskinleverandøren. Hvis produktet ditt må oppfylle et strengt fiberinnhold med lavt smeltepunkt, for eksempel, vil kravet til blandingsnøyaktighet være mye strammere enn hvis du bare trenger å snitte ut to kvaliteter av samme polymer.
Hvis maskineriet bak dette trinnet er nytt for deg, kan denne oversikten over hvordan en fiberblandemaskin fungerer forklarer utstyrssekvensen i klartekst.
Hvordan fiberblanding fungerer i en typisk nonwoven-linje
Fiberblandingen starter ved ballen og slutter ved kortmatingen. Fem trinn er involvert, og hver har en målbar effekt på den endelige ensartetheten. Sekvensen nedenfor er typisk for stiftfiberlinjer som produserer nålestanset filt, termisk bundet vatt eller airlaid-produkter.
| Scene | Hva skjer i dette stadiet | Hovedeffekt på blandekvalitet |
|---|---|---|
| Balleåpning | Sammenpressede baller brytes i løse tuer uten for store fiberskader. | Konsekvent duskstørrelse forhindrer at store klumper kommer inn i de neste stadiene. |
| Forfin åpning | Tufter reduseres ytterligere og tunge urenheter kan separeres. | Mindre tufter gir mer presis måling og raskere blanding. |
| Veiing and metering | Hver komponent mates med en kontrollert hastighet av et veiebelte eller en vektskål. | Blandingsforholdets nøyaktighet avhenger nesten helt av dette stadiet. |
| Blandingskammer | Lagdelt fiber lagres og trekkes ut vertikalt for å snitte ut kortsiktig variasjon. | Gjennomsnittlig tid jevner ut svingninger fra åpningslinjen. |
| Formidling og mating | Åpnet og blandet fiber transporteres til kortet eller baneformeren med en stabil tetthet. | Stabil matetetthet beskytter kortet mot bølger og sult. |
På finåpningsstadiet setter åpningsgraden direkte grensen for hva blenderen kan oppnå. A HYKS pre-finåpner foretrekkes når balleåpneren alene etterlater tuer som fortsatt veier flere gram; på moderne linjer er å redusere tuftstørrelsen på dette tidspunktet en av de billigste kvalitetsoppgraderingene du kan gjøre.
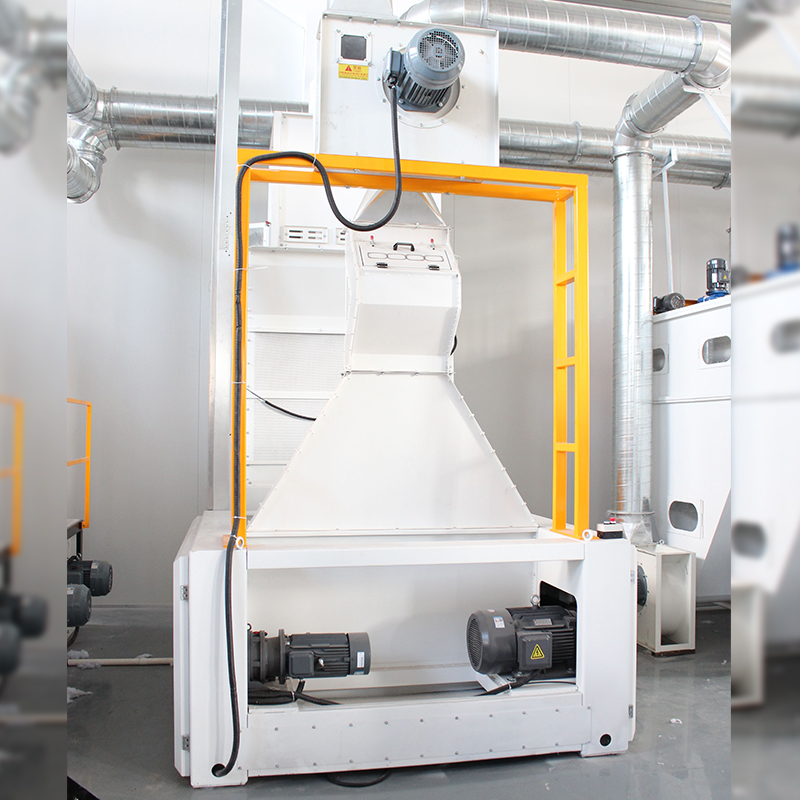 Pre & Fine Opener Machine Leverandør og Engros | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og produsent av pre-åpner- og finåpnermaskiner i Kina. Modulær, CE-sertifisert, ... Se produkt →
Selve blenderen kan ha forskjellige former. I nålestansede og termobundne linjer, a stor kammer blender lagrer fiberen i vertikale lag og trekker den tilbake fra bunnen ved hjelp av et pigget gitter eller trommel. Det vertikale kuttet gir gjennomsnitt ut variasjoner som oppstod i løpet av minuttene det tok å fylle kammeret. Dette er den mest pålitelige måten å stabilisere blandingen når oppskriften inneholder én dominerende komponent.
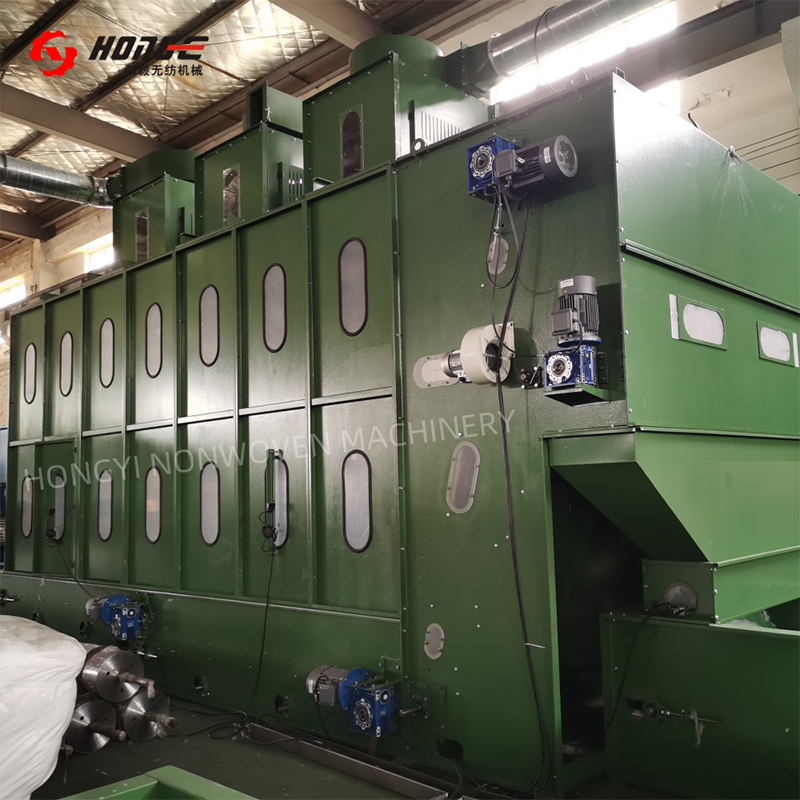 Nonwoven Big Chamber Blender Machine Leverandør | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en kinesisk leverandør og produsent av ikke-vevde blendermaskiner med stor kammer. 15–37m³, CE-sertifisert... Se produkt →
Kan du bevise at blandingen er god nok?
Blandingsgraden måles alltid ved variasjon, ikke ved gjennomsnitt. En linje kan treffe målblandingsforholdet over en time og fortsatt produsere dårlig stoff fordi blandingen var korrekt i gjennomsnitt, men ujevn i hvert to-minutters vindu. Dette er grunnen til at nøkkelberegningen er variasjonskoeffisienten (CV) for blandingsforholdet, ideelt målt over korte banelengder.
I praksis bruker fabrikkene fire kontrollnivåer:
| Metode | Hva den måler | Typisk akseptnivå |
|---|---|---|
| Visuell webinspeksjon | Striper, skyggeflekker, klumper | Ingen synlige striper eller fargesammensetninger under standard belysning |
| Ballelegging og vektrekorder | Langsiktig forholdsnøyaktighet | Hovedkomponent innenfor /-1,5 % av mål per skift |
| Laboratorieblandingsanalyse | Faktisk fiberinnhold i vekt | Innenfor /-2 % av oppskriften for hver komponent |
| Online sensorer (NIR, farge) | Kortsiktig variasjon over nettet | CV på 3 % eller mindre over 100 m stoff |
Når du vurderer en ny blandelinje, spør leverandøren om CV-data, ikke bare kapasitetstall. Be også om en testkjøring som simulerer et realistisk verste tilfelle, for eksempel å bytte fra en mørk til en lys farge, fordi renseoppførselen til blenderen er like viktig som dens steady-state nøyaktighet. Dette er en vanlig innkjøpsfelle, og den er billigere å oppdage under aksepttesting enn i produksjon.
Hvorfor miksing fortsatt mislykkes i produksjonen
Selv godt utformede linjer mister blandekvalitet. Felterfaring med ikke-vevde planter peker på et lite sett med repeterbare årsaker. Den omtrentlige andelen av hver årsak i typiske feilsøkingstilfeller er vist nedenfor; prosentene er illustrative, basert på distribusjonen som vanligvis sees i tjenesteposter i stedet for på en publisert standard.
- Utilstrekkelig åpning (35 %)
- Veiing errors (25%)
- Kort blandetid (20 %)
- Dårlig ballelegging (12 %)
- Oppbygging og slitasje (8 %)
- Utilstrekkelig åpning. Når balleåpning eller finåpning sultes ved høy gjennomstrømning, mottar blenderen dusker som er for store, og ingen blender kan lage en jevn blanding av ujevne byggeklosser.
- Veiing and metering errors. Drivende vekter, blokkerte fiberrenner og pneumatisk transport som presser fiber mot måleenheter forvrenger vektsignalet. Disse feilene har en tendens til å være intermitterende, noe som gjør dem vanskeligere å oppdage enn en konstant forskyvning.
- Kort blandingstid. Operatører øker gjennomstrømningen og reduserer gradvis kammerfyllingssyklusen til produktet begynner å vise striper. Løsningen er å holde den målte oppholdstiden inne i blenderen innenfor produsentens anbefalte vindu.
- Dårlig ballelegging. Naturfiberpartier varierer i finhet, lengde og fuktighet; hvis nedleggingsplanen ikke fordeler disse forskjellene jevnt, vil det oppstå kortsiktige forholdsvariasjoner.
- Oppbygging og slitasje. Fiberansamlinger i kanalhjørner og på slitte gitter frigjøres til slutt som slub, og skaper lokale klumper i nettet.
Hva du bør sjekke før du kjøper blandeutstyr
Blandeutstyr kjøpes sjelden som en enkelt maskin; det kjøpes som en del av en linje, og valget må gjøres i forhold til de endelige stoffkravene. Hold disse punktene på sjekklisten:
- Antall komponenter og forholdsområde. En to-komponent linje med stabile forhold kan bruke et enkelt kammer; en linje som ofte endrer oppskrifter trenger mer fleksibel måling og raskere rensing.
- Fiberform. Stiftelengde, denier, krymping og bulktetthet endrer hvordan tufter åpner seg og hvordan de flyter gjennom kanaler. En maskin som passer til en 6-denier polyesterstift kan oppføre seg annerledes med en fiber med høy luft og lav tetthet.
- Gjennomstrømning. Blandervolumet må samsvare med linjehastigheten. De fleste blandingskamre er designet for 10 til 30 minutters opphold; hvis en leverandør siterer mye mindre, spør etter forventet CV ved full gjennomstrømning.
- Automatisering og data. Veiebånd, frekvensomformere og PLS-oppskrifter konverterer en mekanisk blender til et repeterbart prosessverktøy.
- Rengjørbarhet. Fargeskiftetiden avhenger av glatte innvendige overflater, tilgjengelige rengjøringsdører og evnen til å rense kammeret raskt.
For kontinuerlig blanding av to eller tre komponenter, en dedikert fiber blandemaskin kombinerer en veiing eller volumetrisk mating med aktive blandeelementer, slik at blandingen homogeniseres når den beveger seg mot kortet. Denne konfigurasjonen passer til linjer som trenger en stabil blanding i et kompakt fotavtrykk.
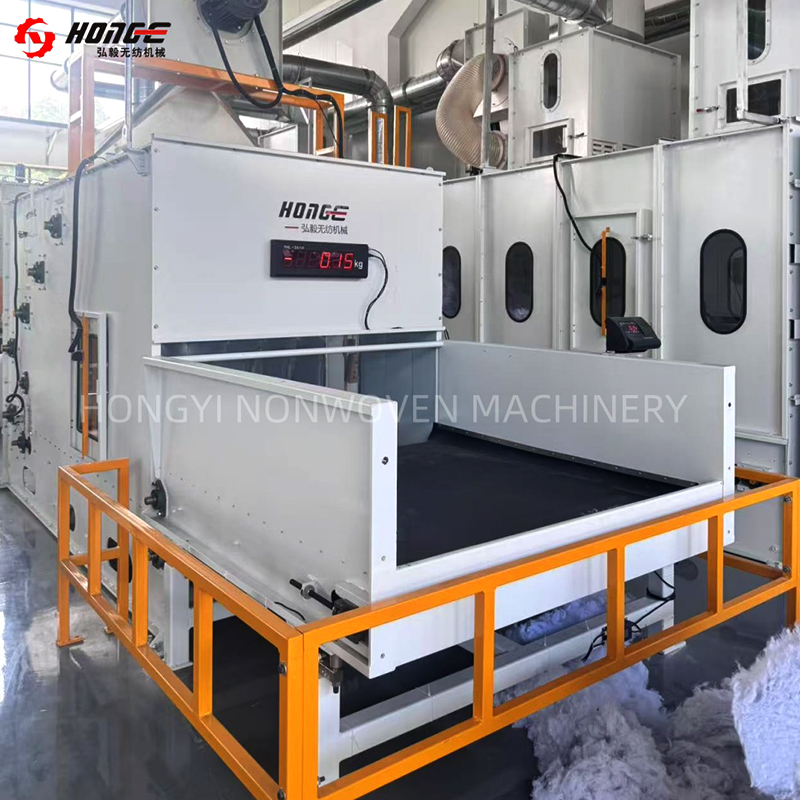 Leverandør og eksportør av fiberblandingsmaskiner | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og produsent av fiberblandingsmaskiner i Kina. Proporsjonal veiing, CE-sertifisert... Se produkt →
Utover selve maskinen, evaluer leverandøren. En produsent med mer enn 20 års erfaring fra ikke-vevde maskiner og flere installasjoner i utlandet er mer sannsynlig å støtte deg med prosessanbefalinger, referanselinjer og reservedeler under igangkjøring. Spør etter nærmeste referanseinstallasjon som kjører et produkt som ligner ditt, og sjekk blandings-CVen du kan forvente ved full gjennomstrømning.
Vanlige spørsmål om fiberblanding
Hva er forskjellen mellom en fiberblandemaskin og en storkammerblander?
En stor kammermikser fungerer i en batch-lignende syklus: den bygger vertikale lag og skjærer deretter over dem, og beregner variasjoner i gjennomsnitt over en periode på minutter. En fiberblandemaskin blander kontinuerlig i en enkelt omgang, ved hjelp av blandeelementer eller luftstrøm, og plasseres vanligvis etter veieseksjonen. Mange linjer bruker begge: en for gjennomsnittsberegning, en for endelig homogenisering.
Hvor mye oppholdstid i blenderen er nok?
Det avhenger av antall komponenter og tolerert CV, men 10 til 30 minutter er et vanlig designområde for stifte nonwoven-linjer. Hvis kammeret gir mindre enn 10 minutter ved maksimal gjennomstrømning, test blandings-CV før du godtar designet.
Kan resirkulerte fibre blandes i samme utstyr?
Ja, men resirkulerte fibre trenger ekstra åpning før de kommer inn i blenderen fordi de er sammenfiltret og kan inneholde harde partikler. En forhåndsfin åpner oppstrøms reduserer risikoen for klumper og beskytter måleanordningene. Blandingsforholdet mellom resirkulert innhold bør også overvåkes, siden bulkdensiteten varierer mer enn nyfiber.
Hvorfor vises striper først etter en fargeendring?
Restfiber fra forrige oppskrift forblir i kanaler, kammerhjørner og på gitteroverflater. I løpet av neste oppskrift frigjøres den gradvis og fremstår som streker. Linjer som skifter farger ofte bør utformes med glatt kanalinteriør, hurtigrensende kamre og tilgjengelige rengjøringsdører.
Fiberblanding er ikke den mest kompliserte delen av en nonwoven-linje, men det er den delen som avgjør om resten av linjen kan kjøre på sitt sanne potensial. Når neste kvalitetsproblem dukker opp, kontroller blandingen først. Ballenden av linjen vil vanligvis fortelle deg hva viklingsenden er i ferd med å produsere.


