

Karding vinner når du trenger tynne, sterke, svært jevne baner fra lange stiftfibre; airlay vinner når du trenger tykke, klumpete, retningsbalanserte vev fra kort, resirkulert eller blandet fiber. De fleste kjøpsbeslutninger mellom de to prosessene kommer egentlig ned på tre tall: stiftlengde, vevvekt og hvor stor forskjell mellom maskinretning (MD) og tverrretningsstyrke (CD) produktet ditt tåler.
To eksempler gjør dette konkret. En omformer som produserer 40 g/m² tørkeunderlag trenger nesten perfekt vektensartethet og høy strekkstyrke langs rullen, og det er grunnen til at karding dominerer det markedet. En madrassprodusent som binder 800 g/m² polstring fra gjenvunnet fiber trenger bulk og lik støtte fra alle retninger, og det er derfor airlay dominerer den. Mellom disse stolpene sitter geotekstiler, mellomforinger, isolasjon, vatt, filt og bilakustikk. Avsnittene nedenfor forklarer hvordan hver prosess danner en nett, hvor hver enkelt scorer og hva du skal verifisere før du bestiller utstyr.
Hvordan kardeprosessen danner et web
Karding er en mekanisk, tørrlagt prosess som starter fra baller med stapelfiber. En balleåpner løsner materialet, en blender blander komponentene, og en mater gir en jevn batt til kortet. Inne i kortet fungerer en stor sylinder dekket med tøy av fint stål mot flater og arbeider-stripper-ruller for å skille tufter til individuelle fibre og fjerne mange neps og urenheter. Fibrene forlater kortet stort sett parallelt med maskinretningen og kondenseres til en kontinuerlig bane.
Tre konsekvenser har betydning for kjøpere. For det første skaper justering styrkeanisotropi: en ikke-krysslappet kardet bane viser vanligvis et MD/CD-strekkforhold mellom 3:1 og 5:1, så den motstår å bli trukket i lengderetningen langt bedre enn i bredden. For det andre gir mekanisk kontroll enestående ensartethet ved lav vekt, og det er grunnen til at karding eier våtservietter, medisinske tekstiler og mellomfor under omtrent 80 g/m². For det tredje har karding en fiberlengde appetitt: den foretrekker fibre på omtrent 25 til 65 mm, veldig kort eller sprø masse blir til knep og banebrudd, og en enkelt kortbane overstiger sjelden 100 til 150 g/m², så tunge produkter må bygges ved å stable lag.
Fôringsdisiplin avgjør resultatet. Kortet kan bare være like jevnt som batten det mottar, så åpneren, blenderen og materen oppstrøms er ikke tilbehør; de er en del av selve den nettdannende nøyaktigheten.
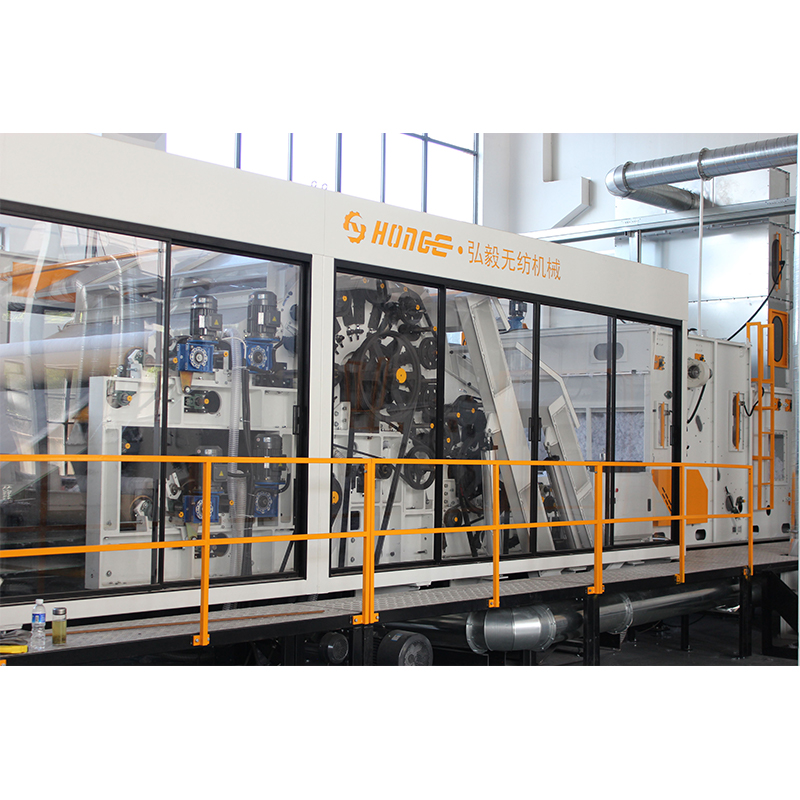 HYSL-kartemaskin for parallelle og tilfeldige nett Siden banens jevnhet avhenger av batt som mates inn, er denne kardemaskinen viktig her: den korter fullstendig åpnet og blandet fiber, med enkle eller doble sylindre, drev med variabel hastighet og valgfrie randomiseringsvalser for parallelle eller tilfeldige baner. Se produkt →
Hvordan Airlay-prosessen danner et web
Airlay erstatter mekanisk justering med luft. En åpningsvalse bryter fiberen i små tuer, en luftstrøm suspenderer dem, og en perforert kondensertrommel samler dem som en tilfeldig orientert, tredimensjonal bane. Fordi avsetning avhenger av luftstrøm i stedet for ståltråd, er fiberorienteringen nær tilfeldig og banen er klumpete og høy.
Fordelene vises fire steder. Fibertoleranse: airlay aksepterer fibre fra bare noen få millimeter og oppover og takler sprø eller stiv stoff som gjenvunnet ull, jute, hamp og spinneavfall som ville hakket dårlig i et kort. Vektområde: én luftlagsbane kan løpe fra omtrent 50 opp til 1500 eller 2000 g/m², så tykk polstring dannes direkte i stedet for laminert. Retningsbalanse: med nesten lik styrke i alle retninger, støtter luftlagspolstring belastningen jevnt, akkurat det madrassputer, akustisk filt og termisk isolasjon trenger. Blandingsfleksibilitet: forskjellige fibre kan måles og blandes før forming, noe som gjør airlay til den naturlige kjernen i avfallsfilt- og resirkuleringslinjer. Oppstrøms konsistens er fortsatt viktig, så det er verdt å lese hvordan en fiberblandemaskin holder blandingen stabil før du dimensjonerer resten av linjen.
Svakhetene er speilbildet: vektens jevnhet er vanskeligere å holde ved svært lave vekter, linjehastigheter er lavere enn karding, transportvifter bruker ekstra energi, og den løse banen har nesten ingen styrke før den er bundet ved termobinding, kjemisk binding eller nålestansing.
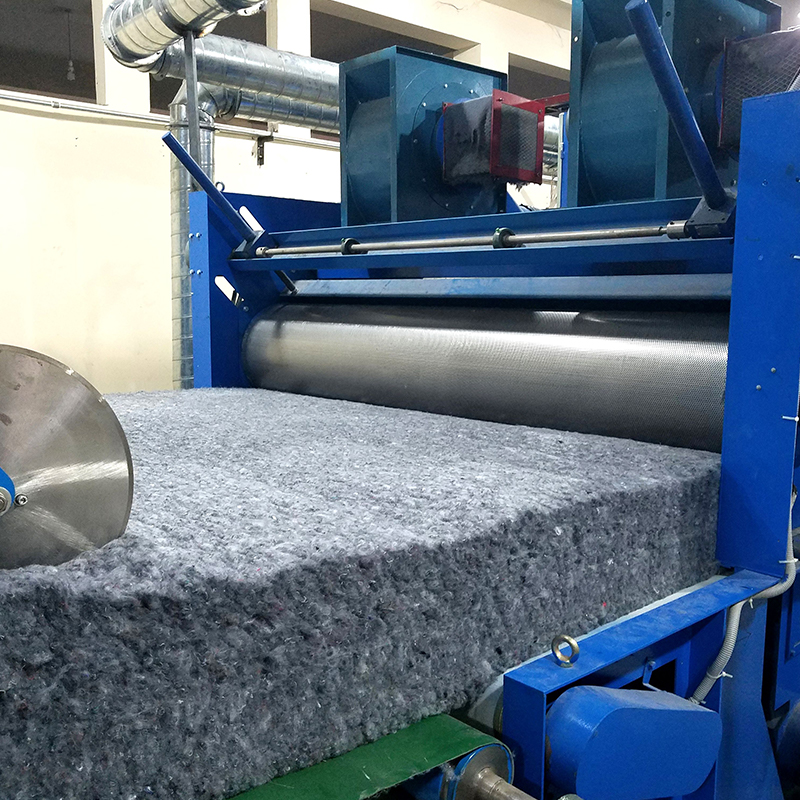 HYQL Airlay-maskin for aerodynamisk webformasjon Etter diskusjonen om airlay-avveininger, danner denne maskinen batts aerodynamisk av polyester, lavtsmeltende fiber, ull og mer, og erstatter karding og krysslapping for termobundne vattlinjer ved lavere hastigheter og lav vekt. Se produkt →
Karding vs Airlay: side-by-side sammenligning
Tabellen nedenfor samler forskjellene som betyr mest i et tilbud på utstyr.
| Faktor | Carding | Airlay |
|---|---|---|
| Nettformasjon | Mekanisk; fibre justert hovedsakelig i MD | Aerodynamisk; fibre avsatt tilfeldig i 3D |
| Typisk stiftlengde | Ca 25 til 65 mm | Fra noen få mm oppover, tolerant for kort fiber |
| Resirkulert eller avfallsfiber | Begrenset; kort sprø lager forårsaker knekk og brudd | En kjernestyrke i prosessen |
| Webvekt per pass | Omtrent 15 til 150 g/m² | Omtrent 50 til 2000 g/m² |
| Ensartethet ved lav vekt | Utmerket | Moderat; svakere under ca. 50 g/m² |
| Bulk og loft | Moderat | Høy |
| MD/CD strekkforhold | Vanligvis 3:1 til 5:1 | Nærmere 1:1 |
| Typisk binding | Termisk kalandrering, gjennomluftsovn, nålestansing | Termobonding med lavtsmeltende fiber, spray bonding, nålestansing |
| Typiske produkter | Kluter, medisinske tekstiler, interlinings, geotekstiler | Madrasspolstring, isolasjon, vatt, avfallsfilt, bilakustikk |
Hva nettstrukturen betyr i sluttproduktet
Den klareste måten å visualisere forskjellen på er delingen av strekkstyrke mellom MD og CD. En kardet bane konsentrerer styrke langs rullen, noe som passer våtservietter som dispenseres og trekkes på langs. En airlaid bane deler styrken nesten jevnt, noe som passer til polstring som er komprimert og belastet fra alle sider.
To praktiske merknader følger av dette. Trenger du balansert styrke fra en kardelinje, bretter en krysslapp flere kardede baner i 90 grader, som er standard på nålestansede geotekstil- og filtlinjer. Hvis du limer en luftlagt bane i en ovn med lavtsmeltende fiber, dannes bindepunktene gjennom tykkelsen på banen, og det er grunnen til at termobundet vatt gjenvinner loftet godt etter kompresjon.
Hvordan bestemme, og hva du bør sjekke før du kjøper
Arbeid gjennom fem spørsmål i rekkefølge:
- Fibervirkelighet: liste opp hver fiber du vil kjøre, inkludert den verste avfallsblandingen. Stifting under ca. 25 mm eller en høy resirkulert del peker sterkt på airlay.
- Målvekt: under omtrent 80 g/m² er karding vanligvis den eneste måten å holde jevnhet på; over omtrent 200 g/m² per bane, unngår airlay helt krysslapping.
- Lastens retning: våtservietter og rullegods favoriserer MD-styrke; polstring og isolasjon favoriserer isotropi.
- Bindingsrute: kalender- og termobindingslinjer pares med kort; ovn termobonding og nålestansing par naturlig med airlay.
- Vekstplan: hvis et annet produkt er mulig senere, sjekk om åpnings-, blandings- og fôringsdelen kan betjene både en kort- og en airlay-enhet.
Det finnes også et hybridalternativ: komposittlinjer plasserer en kardemaskin og en luftleggingsenhet på samme linje, i begge rekkefølgen, så et sterkt kardet lag bærer et klumpete luftlag. Dette er en etablert, patentert tilnærming for produkter som trenger både overflatestyrke og kjerneloft.
Før du signerer, behandle prøvelser som ikke-omsettelige. Be leverandøren kjøre din faktiske blanding, inkludert resirkulert forhold, og rapportere banevekt CV, MD/CD-strekkverdier og ovnsenergi per kilo ferdig stoff. For airlay-prosjekter, spør hvordan luftvolum og vifteinnstillinger er innstilt per fiber, fordi den innstillingen avgjør om en maskin kan bytte produkter rent. For kardeprosjekter, spør hvor raskt kortklær kan endres og hvordan mater-til-kort-grensesnittet forhindrer vektbånd. Hongyi leverer både frittstående maskiner og komplette linjer og publiserer sine komplett utvalg av ikke-vevd utstyr , en nyttig målestokk når du sammenligner linjeomfang mellom leverandører.
Hvis målproduktet ditt er vatt eller polstring, er linjen vanligvis sitert som ett system: åpning og blanding, luftlagsforming, termobonding i ovn, deretter vikling og skjæring.
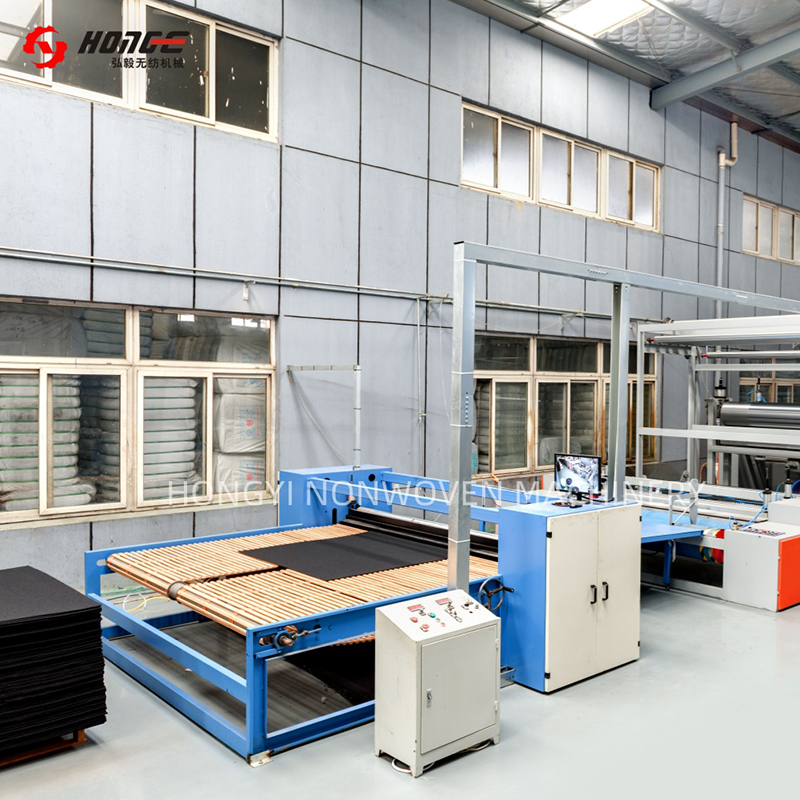 HYL Thermal Bonded Wadding Produksjonslinje Som artikkelen bemerker, er vattprodukter vanligvis sitert som komplette systemer, og denne linjen integrerer åpning, luftlagsforming, termisk ovnsbinding og vikling for å produsere hard eller myk vatt for madrasser, puter og hjemmetekstiler. Se produkt →
Ofte stilte spørsmål
Er airlaid det samme som drylaid?
Drylaid dekker all bane som er dannet av tørr fiber, så både karding og airlay er drylaid-ruter. I maskinkataloger betyr airlay vanligvis tilfeldig luftlegging av stapelfiber, mens massebasert airlaid er en separat, papirlignende prosess.
Hvilken prosess håndterer resirkulert fiber bedre?
Airlay. Korte, sprø og blandede avfallsfibre er akkurat det den aerodynamiske ruten ble utviklet for, mens et kort trenger solide stiftfibre for å danne en ren, kontinuerlig bane.
Kan karding noen gang produsere balansert styrke?
Ikke fra en eneste nett. En krysslapp som stabler kardede baner i 90 grader bringer MD- og CD-verdier tett sammen, noe som er standard praksis på nålestanset filt- og geotekstillinjer.
Sparer airlay utstyr fordi det danner tunge baner direkte?
Det sparer krysslapping ved høye gramvekter, men det sparer ikke binding. Den løse luftlagte banen trenger alltid et bindingstrinn, oftest en termobondende ovn med en andel lavtsmeltende fiber.


