

Legg et lett spunbond-ark fra en handlepose ved siden av en tykk nålestanset geotekstil, og du ser på to helt forskjellige familier av fiberduk, selv om ingen av dem inneholder en enkelt vevd tråd. Kjerneforskjellen kan angis i en setning: spunbond stoff er laget av kontinuerlige filamenter ekstrudert fra smeltet polymer og bundet med varme, mens nålestanset stoff er laget av korte stapelfibre kardet inn i en bane og mekanisk sammenfiltret av piggene nåler. Alt praktisk følger av den enkelte forskjellen: det oppnåelige vektområdet, styrkeprofilen, porøsiteten, råmaterialealternativene, investeringsnivået og til slutt sluttproduktene hvert stoff kan tjene. Denne guiden går gjennom begge prosessene, sammenligner egenskapene side ved side, og avsluttes med en kjøpssjekkliste du kan bruke før du forplikter deg til en av teknologiene.
To prosesser, to logikker: filamenter vs stiftfibre
Spunbond-prosessen: polymer til stoff i en linje
Spunbond-produksjonen starter med polymerpellets, oftest polypropylen (PP) eller polyester (PET). Pellets smeltes og ekstruderes gjennom en spinnedyse med hundrevis av bittesmå hull, og danner kontinuerlige filamenter. Disse filamentene strekkes med høyhastighetsluft for å orientere polymerkjedene - trinnet som gir spunbond sin gode strekkstyrke for vekten - og avsettes deretter tilfeldig på et bevegelig belte. Banen bindes umiddelbart, vanligvis med varme kalandervalser som sveiser filamentkryss til små bindingspunkter, og det er grunnen til at en spunbond-overflate viser et regelmessig mønster av prikker. Fordi spinning, baneforming og liming skjer på én integrert linje med høy hastighet, er spunbond veldig effektivt for lette stoffer, typisk fra ca. 10 til 200 g/m2.
Nålestanseprosessen: karding, krysslapping og piggene nåler
Nålestanset stoff tar motsatt vei: det starter fra baller av stapelfibre - kortklippede fibre som polyester og polypropylen, pluss naturlige eller resirkulerte fibre som ull og jute. Ballene åpnes først og blandes i en fiberblandingsmaskin , fordi en jevn fiberblanding er det som holder de endelige webegenskapene konsistente. Blandingen kardes til en lett bane, som deretter krysslappes - brettet lag på lag - for å bygge opp vekt og luft før liming.
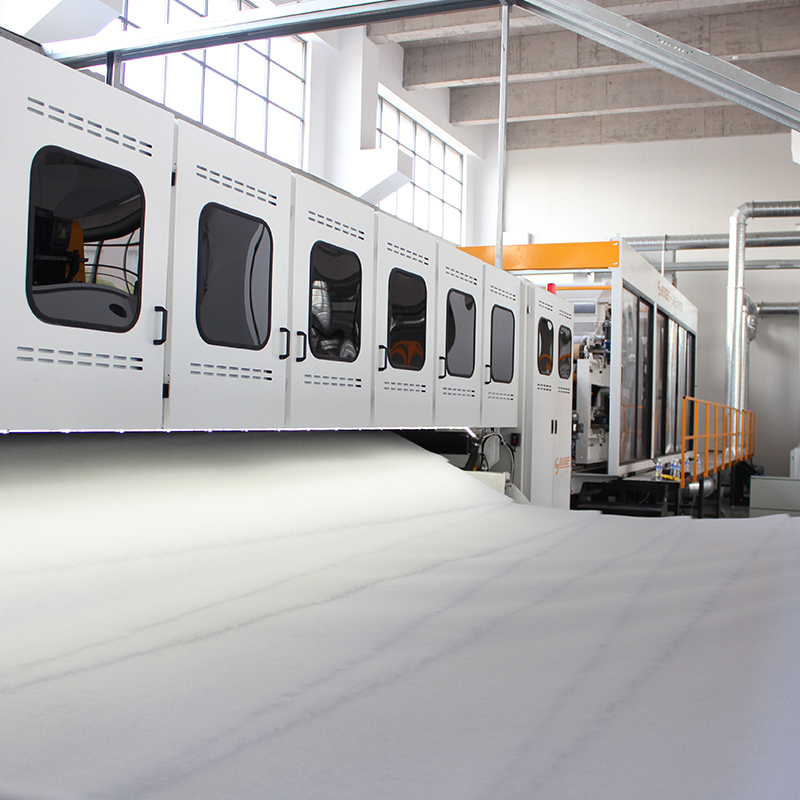 HYPW Cross Lapper for Uniform Fiber Batt Building Før nålestansing må kartede baner brettes i lag for å oppnå ønsket vekt og loft. Denne krysslappen bretter banene jevnt med servokontroll og antistatiske gardiner, og leverer jevne, glatte batts klare for liming. Se produkt →
Bindingstrinnet er det som gir stoffet navnet. En nålevev driver tusenvis av piggene nåler inn og ut av nettet; mothakene fanger fibre og trekker dem gjennom lagene, og låser strukturen mekanisk sammen uten lim eller varme. Tykkelse, tetthet og styrke kan justeres gjennom nåletetthet, penetrasjonsdybde og fiberblanding.
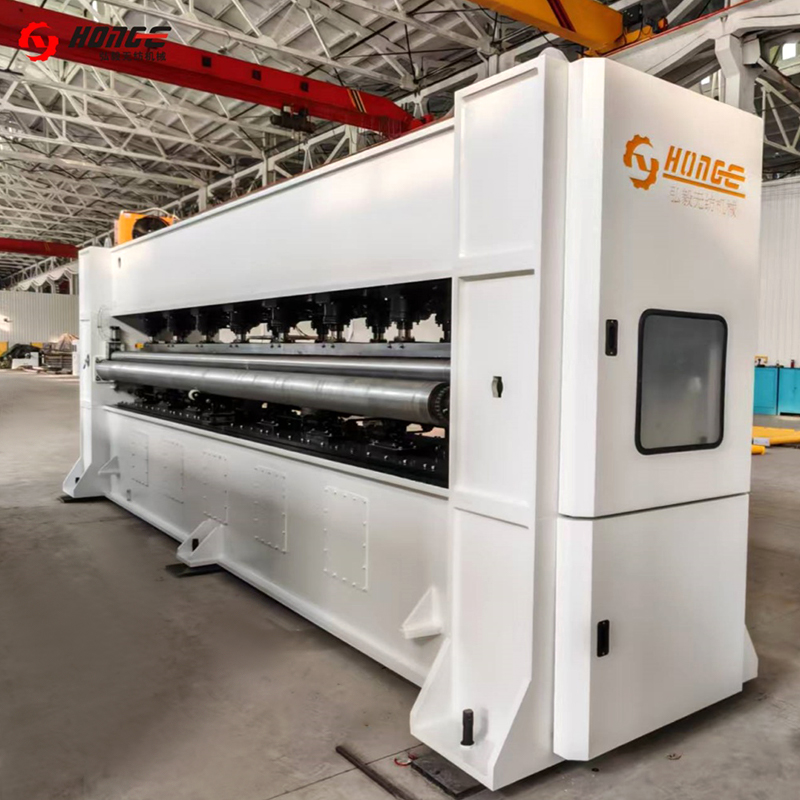 HYZC nålestansemaskin for stoffliming Dette er maskinen som mekanisk låser den lagdelte banen med piggene nåler, ingen lim eller varme nødvendig. Med arbeidsbredder på opptil 8500 mm og justerbar nåletetthet og slag, kontrollerer den tykkelse, tetthet og styrke. Se produkt →
Etter nåling legger mange produsenter til varmeinnstilling, stryking eller kalandrering for å stabilisere dimensjonene og jevne ut overflaten, og deretter vikle og klippe stoffet til bredden.
Eiendomssammenligning på et øyeblikk
Fordi det ene stoffet er bundet ved å smelte filamenter og det andre ved å floke sammen stapelfibre, overlapper deres kommersielle profiler knapt. Tabellen nedenfor oppsummerer forskjellene kjøpere oftest trenger å sammenligne.
| Eiendom | Spunbond nonwoven | Nålestanset nonwoven |
|---|---|---|
| Fiberform | Kontinuerlige filamenter | Korte stapelfibre |
| Bindingsmetode | Termisk: varmekalendervalser sveiser filamentkryssninger | Mekanisk: piggene nåler låser sammen fibre |
| Typisk basisvekt | Ca 10-200 gsm | Ca 80-1500 gsm |
| Tykkelse og loft | Tynn, flat, tett | Tykk, høy, komprimerbar |
| Overflate utseende | Glatt, med vanlige bindingspunkter | Uklar, filtaktig |
| Porøsitet | Lav til moderat | Høy |
| Råvarer | Kun spinnbare polymerer (PP, PET) | PET, PP, blandinger, naturlige og resirkulerte fibre |
| Linjehastighet | Veldig høy | Moderat |
| Typisk sluttbruk | Hygiene, medisinsk, vesker, landbruksdeksler | Geotekstiler, bilindustri, tepper, filtrering, vatt |
Vektområdene forklarer det meste av skillet. En spunbond-linje er optimalisert for tynne, jevne arkvarer; å presse den til tunge vekter blir uøkonomisk fordi produksjonen i kvadratmeter kollapser. En nålestanset linje, derimot, skalerer seg lett til tungt stoff - du legger ganske enkelt vevlag med krysslappen og øker nåleinntrengningen - som er grunnen til at den dominerer hver applikasjon over omtrent 200 g/m2.
Hvor hvert stoff vinner
Spunbond territorium: lett, raskt, høyt volum
Spunbond er standardvalget uansett hvor stoffet forbrukes per kvadratmeter i store volumer og med lav vekt: hygieneprodukter som bleiebakside, medisinske kjoler og emballasje, gjenbrukbare handleposer, beskjæringsdeksler og underlag eller fôrlag for møbler og gulv. Dens kontinuerlige filamenter gir pålitelig strekkstyrke selv ved 15-30 gsm, og den raske, fullt integrerte linjen holder enhetskostnadene lave. Det spunbond ikke gjør bra er bulk: det kan ikke økonomisk produsere tykke, høye, komprimerbare strukturer.
Nålestanset territorium: tykt, porøst, fiberfleksibelt
Nålestansede stoffer vinner der hvor tykkelse, permeabilitet og råmaterialefleksibilitet betyr mer enn hastighet. Typiske eksempler inkluderer geotekstiler for vei-, jernbane- og dreneringsarbeider, bilinteriørdeler som bagasjeromsfôringer, under-teppeputer og isolasjonspaneler, nålefilt-tepper, støvfiltermedier, vatt og polstring, og baser for syntetisk lær. En ytterligere fordel er at prosessen aksepterer fibre en spinnedyse ikke kan håndtere - grove, naturlige, resirkulerte eller blandede fibre - noe som senker materialkostnadene og støtter målene for resirkulert innhold. Diagrammet nedenfor gir en illustrerende oversikt over hvordan nålestanset utgang vanligvis er fordelt på tvers av sluttbruk.
- Geotekstiler og sivile: 30 %
- Bilinteriør: 25 %
- Teppe og gulv: 20 %
- Filtrering: 15 %
- Sengetøy og møbler: 10 %
Kostnader, hastighet og innkjøpsrisiko
Fra et utstyrskjøpers perspektiv sitter de to teknologiene i hver sin ende av investeringsskalaen. En spunbond-linje er et enkelt, komplekst system med høy kapasitet: høy kapitalkostnad, høy energibruk for ekstrudering og utbetaling kun ved store volumer lett stoff. Produktvinduet er smalt - du kan flytte basisvekten innenfor et bånd, men du kan ikke gjøre en spunbond-linje til en tykk filtprodusent.
En nålestanset linje er modulær og lettere å dyrke i trinn: åpning og blanding, karding, krysslapping, nåling og deretter etterbehandling av utstyr som ovner og strykemaskiner etter hvert som produktene dine modnes. Inngangskostnaden er lavere, linjehastigheten er moderat, og de viktigste gjentakende kostnadene er nåler som slites og av og til går i stykker, og fiberprepareringskvalitet. Ujevn mating vises direkte som ujevn vevvekt, så komponenter som en nonwoven vibrerende mater er ikke tilleggsutstyr, men en kvalitetsgaranti.
Tommelfingerregelen er enkel. Hvis målproduktet ditt er et engangsstoff eller et lett slitesterkt stoff under omtrent 100 g/m2, er spunbond den effektive ruten. Hvis det er et slitesterkt, tykt eller høyt produkt over omtrent 150 gsm - eller du ønsker å kjøre resirkulerte og naturlige fibre - er nålestansing det praktiske valget. For fabrikker som bygger stiftfiberkapasitet rundt geotekstiler, bilfilt eller nålefilt-tepper, binder en komplett produksjonslinje for nålestansefilt sammen hele kjeden fra balleåpner til oppruller.
 HYL nålestansefilt produksjonslinje For produsenter som retter seg mot tunge slitesterke stoffer som geotekstiler og bilfilt, går denne komplette linjen fra fiberpreparering gjennom nålestansing til ferdig filt, med bredder til 9000 mm og vekter fra 100 til 1200 g/m2. Se produkt →
En sjekkliste på seks punkter før du bestemmer deg
- Målbasisvekt: under 100 g/m2 poeng til spunbond; over 150 g/m2 peker på nålestansing; i mellom, evaluer begge.
- Produktlevetid: engangsbruk favoriserer spunbond-hastighet; bærende produkter med lang levetid favoriserer mekanisk binding.
- Fiberforsyning: hvis du planlegger å bruke resirkulerte, grove eller naturlige fibre, er nålestansing faktisk det eneste alternativet av de to.
- Tykkelse og permeabilitet: filtre, geotekstiler og polstring trenger loftet bare nålestansing gir.
- Volum og budsjett: høyt volum lett stoff rettferdiggjør spunbond capex; modulære nålestansede linjer passer til faset investering.
- Fleksibilitet: nålestansing lar deg endre fiberblanding, vekt og tetthet på én linje - verdifullt hvis produktmiksen din fortsatt er i utvikling.
Ofte stilte spørsmål
Er spunbond sterkere enn nålestanset nonwoven?
Ikke automatisk. Per gram materiale ved lette vekter gir spunbonds kontinuerlige filamenter utmerket strekkfasthet, og derfor fungerer 20 gsm spunbond som emballasje. Ved tunge vekter gir nålestansede stoffer høyere bulk, rivemotstand og forlengelse, siden sammenlåste stiftfibre strekker seg og reorienterer under belastning i stedet for å stole på faste sveisepunkter.
Kan en nålestanset linje kjøre resirkulert fiber?
Ja, og dette er et av de sterkeste økonomiske argumentene. Resirkulert PET- eller PP-stift, produksjonsavskjær gjenåpnet på en kantklippsåpner, og grove naturlige fibre nåler godt, forutsatt at åpning, blanding og mating holder blandingen jevn.
Hvorfor er nålestanset stoff tykkere med samme vekt?
Needling lar fibre stå utenfor stoffets plan, og skaper en tredimensjonal, porøs struktur. Kalanderbinding i spunbond gjør banen flat, så de samme gram per kvadratmeter gir et mye tynnere og tettere ark.
Ender de to prosessene noen gang i samme produkt?
Noen ganger. Middels varige varer kan lages på begge måter, og noen produkter kombinerer dem - for eksempel en nålestanset kjerne for loft med et limt overflatelag for jevnhet. Men for de fleste spesifikasjoner peker vekt- og loftmålene klart til én prosess.
Kort sagt, spunbond og nålestanset nonwovens er ikke konkurrenter så mye som komplementer delt etter vekt og struktur: velg spunbond for lette, jevne, høyvolumsark, og nålestansing for tykke, porøse, fiberfleksible filter. Hvis veikartet ditt lener seg mot den andre familien, er utstyrskjeden – åpning, blanding, karding, krysslapping, nåling og etterbehandling – modulær, slik at du kan bygge den ett trinn av gangen ettersom markedet vokser.


