

Hvis du søker på "nålestansing" på nettet, vil de fleste resultatene vise håndverksveiledninger for håndstansing nålbroderi. Det håndverket bruker et hult verktøy for å skyve garn gjennom stoffet og lage løkker. Den industrielle nålestanseprosessen er annerledes: den bruker piggene nåler for mekanisk å låse løse fibre sammen til et slitesterkt ikke-vevd stoff.
Her er det enkle svaret: nålestansing fungerer ved å gjentatte ganger kjøre piggene nåler gjennom en fiberbane. Mothakene fanger fibre på vei ut og trekker dem inn i tykkelsen på banen, noe som gjør at fibrene floker seg sammen og gir stoffet styrke. Prosessen trenger ingen bindemiddel og ingen smelting, så det er en av de mest direkte og økonomiske måtene å lage nålefilt, geotekstiler, interiørmaterialer til biler og andre ikke-vevde produkter.
Nålestansemaskin: Hovedkomponenter
En standard nålestansemaskin ser skremmende ut, men arbeidsprinsippet er organisert rundt noen få nøkkelenheter.
- Materuller: De flytter fiberbanen inn i maskinen og kontrollerer dens lineære hastighet.
- Nålebjelke og nålebrett: Brettet bærer tusenvis av nåler og beveger seg opp og ned med høy frekvens.
- Stripperplate: Den holder nettet mens nålene trekker seg tilbake, og forhindrer at fibrene løftes oppover.
- Sengeplate: Den støtter nettet under penetrering og begrenser hvor dypt nålene kan gå.
Hvert slag av nålebjelken skaper tusenvis av penetrasjonspunkter over hele banens bredde. Platen kan være flere meter bred og inneholde mellom 2000 og 8000 nåler per meter, og derfor kan en enkelt nåleenhet behandle en fiberbane med hastigheter på flere meter per minutt. Nålestansemaskinen er hjertet i denne prosessen og fortjener mest oppmerksomhet ved valg av utstyr.
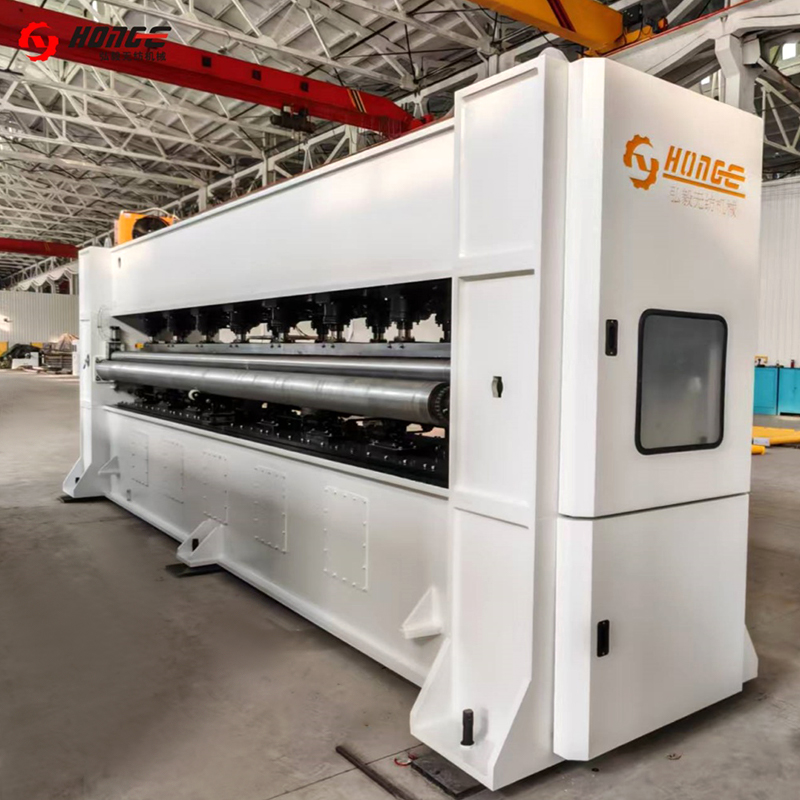 HYZC nålestansemaskin for ikke-vevd forsterkning Denne nålevevstolen tilbyr en bred arbeidsbredde og flere bordkonfigurasjoner, noe som gjør den til et sentralt valg når du velger utstyr for forsterkning og etterbehandling av ikke-vevde stoffer. Se produkt →
The Needle: Hva mothakene faktisk gjør
En nålstikknål er ikke en glatt synål. Skaftet bærer flere skarpe mothaker med definerte skjærevinkler. Antall mothaker, formen på tverrsnittet og mothakens dybde bestemmer hvor mye fiber som fanges opp under hvert slag.
- Nålespissen trenger gjennom fiberbanen.
- En mothake hekter en liten bunt med fibre når nålen beveger seg nedover.
- Når nålen trekker seg tilbake, trekker mothaken disse fibrene fra overflaten mot midten av banen.
- Tusenvis av gjentatte penetrasjoner konverterer gradvis den løse banen til en kompakt, sammenfiltret struktur.
Hvis mothaken er for dyp, bryter fibrene; hvis det er for grunt, fanges få fibre og stoffet forblir svakt. Det er grunnen til at nålgeometri og slagjustering betyr mer enn de fleste ikke-vevde kjøpere i utgangspunktet er klar over.
Nøkkelpunchingparametere og deres effekt
Maskinen gir bevegelsen, men resultatet avhenger av parametere som operatøren kan justere.
| Parameter | Typisk rekkevidde | Effekt på nettet |
|---|---|---|
| Stansedybde | 6–15 mm | Mer penetrering gir sterkere sammenfiltring, men for mye kan knekke fibre og skape synlige nålemerker. |
| Stansefrekvens | 200–800 slag/min | Høyere frekvens øker ytelsen, men øker likevel nåleslitasje og maskinvibrasjoner. |
| Nåletetthet på brettet | 2 000–8 000 nåler/m | Høyere tetthet skaper flere forankringspunkter, noe som gjør stoffet tettere og stivere. |
| Matehastighet | 1–10 m/min | Lavere hastighet, med en fast frekvens, betyr mer nåling per kvadratmeter og en sterkere bane. |
Disse tallene er ikke faste oppskrifter. Fibertype, fiberfinhet, banevekt og den endelige påføringen vil alle endre den ideelle innstillingen. I praksis bør en ny linje testes med små prøver før full produksjon.
Hvordan nålestansing passer inn i en ikke-vevd linje
For å svare "hvordan fungerer nålestansing" mer fullstendig, hjelper det å se på hele produksjonssekvensen:
- Åpning og blanding: Baller med fiber åpnes, blandes og renses til en jevn blanding. En god fiberblandingsmaskin forbedrer nettets jevnhet helt fra starten.
- Nettforming: En kardemaskin eller airlay-maskin åpner blandingen til en tynn, jevn bane.
- Krysslapping: En krysslapp bretter banen frem og tilbake for å bygge tykkelse og bredde.
- Pre-needling: Et nåletrinn med lav tetthet holder den tykke banen sammen slik at den kan transporteres trygt.
- Hovednåling: En eller flere nålesoner gir den endelige styrke og overflatefinish.
- Vikling og etterbehandling: Stoffet vikles, kuttes og føres om nødvendig gjennom en ovn eller strykemaskin for varmeinnstilling.
De to første trinnene kontrollerer ensartethet; krysslapping kontrollerer tykkelse og bredde; needling kontrollerer styrke og tetthet. Linjen er bare like stabil som den svakeste stasjonen, og derfor bør maskinvalget ikke fokusere på nåleveven alene.
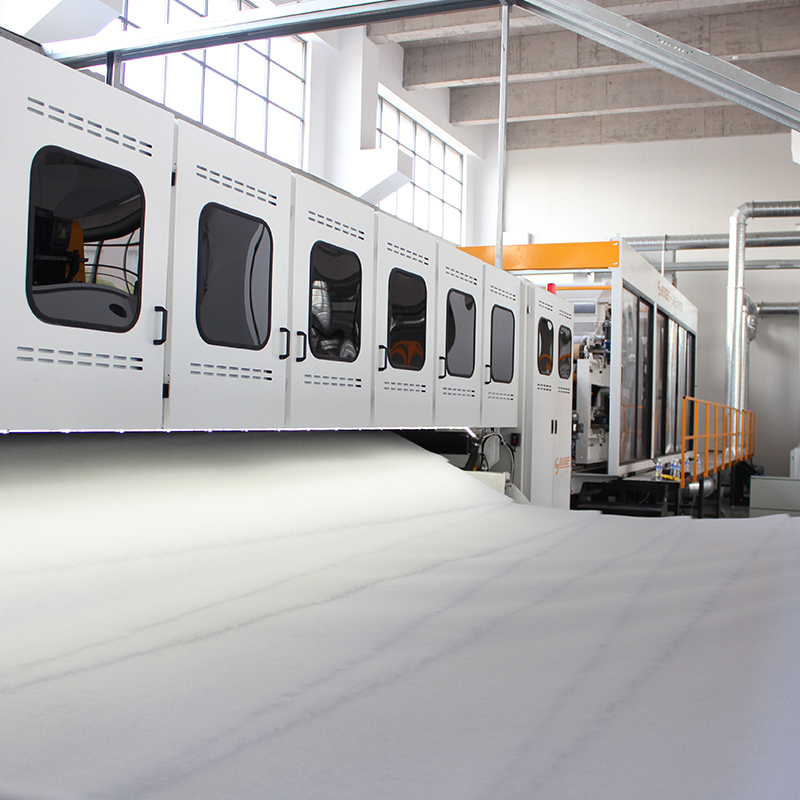 HYPW Cross Lapper for enhetlig fiberbattformasjon Denne høyhastighets krysslappen bretter kardede baner jevnt for å kontrollere tykkelse og bredde, med servodrev og automatisk breddedeteksjon for å sikre stabil utgang for nedstrøms liming. Se produkt →
Vanlige applikasjoner og hva de betyr for maskinvalg
Nålestansing brukes i dusinvis av bransjer. I våre produksjonslinjesamtaler inkluderer de vanligste sluttbrukene geotekstiler, bilinteriørdeler, filtreringsmedier, tepper og vatt. For eksempel trenger filtreringsmedier vanligvis et høyt antall stanser per kvadratcentimeter for å danne en kronglete porebane, mens teppeunderlag nåles lettere for å beholde fleksibiliteten. Den samme maskinen kan dekke disse produktene, men konfigurasjonen vil variere i nåletype, slagjustering og antall nålesoner.
Typisk nåletetthet etter påføring
Veiledende andel av nålestanset nonwoven sluttbruk
- Geotekstiler 26%
- Bilindustri 22 %
- Filtrering 18%
- Teppe 15%
- andre 19 %
Hvis du planlegger en komplett synkronisert linje, er den mest praktiske måten å starte på å se på en nålet filtproduksjonslinje, som kombinerer åpnings-, blandings-, karding-, krysslappings-, nålings- og viklingsseksjonene i én overvåket prosess. Utformingen av hver stasjon avhenger av den endelige produktbredden, vekten og produksjonsmålet.
 HYL nålestansefilt produksjonslinje Denne komplette synkroniserte linjen kombinerer åpning, karding, krysslapping, nåling og vikling, og produserer nålestanset filt i bredder opptil 9000 mm for ulike industrielle bruksområder. Se produkt →
Ofte stilte spørsmål om nålestansing
Er industriell nålestansing det samme som håndstansing nålbroderi?
Nei. Punch needle broderi er en håndverksprosess som lager dekorative løkker på stoffet. Industriell nålestansing er en mekanisk bindeprosess for ikke-vevd produksjon. De deler et lignende navn, men utstyret, skalaen og sluttproduktet er helt annerledes.
Fungerer nålestansing på naturlige fibre som ull eller jute?
Ja, naturlige fibre kan nåles når fiberlengden og krympingen er passende. Ull- og jutefilt er vanlig. Imidlertid har mange naturlige fibre fordel av å blande seg med syntetiske fibre for å forbedre banens styrke og slitestyrke, spesielt i industrielle applikasjoner.
Hvor ofte må nåler skiftes?
Det er ikke noe universelt intervall. Slipende fibre, høy stansetetthet og høy hastighet akselererer nåleslitasjen. I mange anlegg inspiserer operatører nålebrettet regelmessig og erstatter skadede nåler som en del av rutinemessig vedlikehold.
Kan én nålestansemaskin håndtere forskjellige produkter?
Ja, innenfor grenser. Hvis det planlagte utvalget er likt, for eksempel geotekstiler med forskjellig vekt og tykkelse, kan du justere nåledybde, nåletetthet og linjehastighet. Hvis katalogen din går fra tynne filtreringsmedier til tunge gulv, kan det hende du trenger mer enn én nålekonfigurasjon eller en linje med flere nålesoner.
Kan nålet fiberduk resirkuleres?
Nålestansing bruker ingen kjemisk bindemiddel, så et enkelt-polymer nålet stoff kan ofte resirkuleres lettere enn kjemisk bundet nonwovens. Produksjonskantlister samles også ofte og føres tilbake til åpningssystemet.
Konklusjon: En mekanisk prosess, men ikke en enkel
Industriell nålestansing fungerer ved å konvertere vertikal nålebevegelse til horisontal fibersammenfiltring. Den piggene nålen er kjerneverktøyet; nålebrettet, stripperplaten, sengeplaten og matesystemet skaper sammen et miljø hvor tusenvis av nåler kan jobbe i harmoni.
Når du investerer i en nålestanselinje, er ikke det første spørsmålet prisen på vevstolen, men den eksakte produktspesifikasjonen du planlegger å lage: målvekt, tykkelse, styrke, permeabilitet og overflateutseende. En pålitelig produsent av ikke-vevde maskiner bør kunne anbefale riktig pre-needling og main-needling-konfigurasjon, samt det støttende åpnings-, blandings- og lappingutstyret.


