

En 200 g/m² nålestanset polypropylen geotekstil ser ut som en tett filt. Den har ingen renningsgarn og ingen veftgarn. Styrken kommer fra tusenvis av piggene nåler som trekker fibre gjennom en batt til de vikler seg inn. Det korte svaret på hvordan ikke-vevd geotekstil lages er dette: stapelfibre åpnes, blandes, kardes til en bane, krysslappes til en vatt, bindes mekanisk eller termisk og vikles til en rull. Nålestansede geotekstiler, arbeidshesten for separasjon, filtrering og drenering, er hovedsakelig avhengig av mekanisk binding.
Det skillet er viktig i kjøpsstadiet. Hvis du spesifiserer en ikke-vevd geotekstil etter masse per arealenhet alene, kan du gå glipp av variablene som avgjør om rullen fungerer i felten: fiberblanding, banejevnhet, nåletetthet og varmeherdende forhold. Produksjonsruten forklarer hvorfor to ruller med samme 200 g/m²-etikett kan oppføre seg forskjellig.
Kjernesvaret: Fire stadier, ikke en vevvev
Nonwoven geotekstilproduksjon følger fire brede stadier. Hvert trinn kan kjøres som en egen maskin eller kobles til en kontinuerlig linje.
- Nettformasjon: fibrene åpnes, blandes, kardes og krysslappes til en jevn batt.
- Webbinding: batten er nålet, varmebundet eller kjemisk bundet for å låse fibrene sammen.
- Etterbehandling: stoffet kan være varmeherdet, kalandrert, spaltet eller overflatebehandlet.
- Vikling og inspeksjon: den ferdige geotekstilen vikles, testes og pakkes.
Nålestansing dominerer mange geotekstilkvaliteter fordi det skaper en tykk, porøs struktur med god permittivitet og punkteringsmotstand. Prosessen vever ikke; det vikler seg inn.
Trinn 1: Åpning og blanding av fiberballene
De fleste nålestansede geotekstiler starter med stiftfiber av polypropylen eller polyester. Fiberen kommer i komprimerte baller. En balleåpner bryter ballene til tuer. Åpningsmaskiner skiller deretter disse tuftene slik at fibrene kan blandes konsekvent med tilsetningsstoffer, fargestoffer eller resirkulert fiber. Blanding er der oppskriften er satt. En 70/30 virgin-to-resirkulert blanding, for eksempel, må kontrolleres etter vekt, ikke etter øye, ellers vil den ferdige rullen variere i styrke og porestørrelse.
Store batch blendere er vanlige på geotekstillinjer fordi de demper små veiefeil. Hvis blandingsforholdet ditt avviker, kan du senere se det som svake punkter, inkonsekvent tykkelse eller filtreringshull. Artikkelen om hvordan en fiberblandemaskin fungerer forklarer den mekaniske siden mer detaljert.
Fuktighet har også betydning. Fuktig fiber kan bygge bro i rennen, mens altfor tørr fiber kan generere statisk elektrisitet og fly. Operatører balanserer vanligvis åpningsintensitet mot fiberskader: for liten åpning etterlater klumper, for mye skaper korte fibre og støv.
Trinn 2: Karding, krysslapping og nettenhet
Den åpnede blandingen mates til en kardemaskin. Kardetråd åpner tuftene til individuelle fibre, justerer dem noe i maskinretningen og danner en tynn bane. På dette tidspunktet er nettet delikat. En krysslapp bretter deretter banen frem og tilbake på en transportør for å bygge en tykkere vatt. Antall folder, leveringshastigheten og trekkforholdet bestemmer battvekten og bredden.
Det er her masse per arealenhet virkelig lages. Hvis kortmatingen varierer, kan ikke krysslappen korrigere det. Hvis strammingen av tverrlapperbeltet er ujevn, kan batten være tyngre på den ene kanten. Et mål på 200 g/m² med en toleranse på ±5 % tillater en sving på 10 g/m² over rullen; strammere prosjekter kan kreve ±2% til ±3%. Denne forskjellen er ofte synlig i filtreringsytelse og sømstyrke.
Illustrerende bruksområder. Endelig spesifikasjon avhenger av fibertype, nåletetthet og prosjektdesign.
Trinn 3: Nålestansing: Hvordan stoffet får sin styrke
Batten går inn i en nålestansemaskin. Tusenvis av piggene nåler er montert på nålebrett. Når brettene beveger seg opp og ned, trenger nålene gjennom batten og mothakene bærer tufter av fiber fra toppflaten til bunnen, og omvendt. Resultatet er en tredimensjonal fibersammenfiltring i stedet for en vevd struktur. Dette er trinnet som gir nonwoven geotekstil sin strekkstyrke, punkteringsmotstand og dimensjonsstabilitet.
Nøkkelinnstillinger inkluderer nålemåler, mothakeform, penetrasjonsdybde, nåletetthet og slag per minutt. En vanlig justering er nåletetthet: for få slag etterlater et løst, uklar stoff med lav styrke; for mange slag kan skade fibre, lage hull og redusere forlengelse. For en gitt geotekstilkvalitet er nålemønsteret og linjehastigheten vanligvis satt fra en prøve som har bestått strekk-, punkterings- og permeabilitetstester.
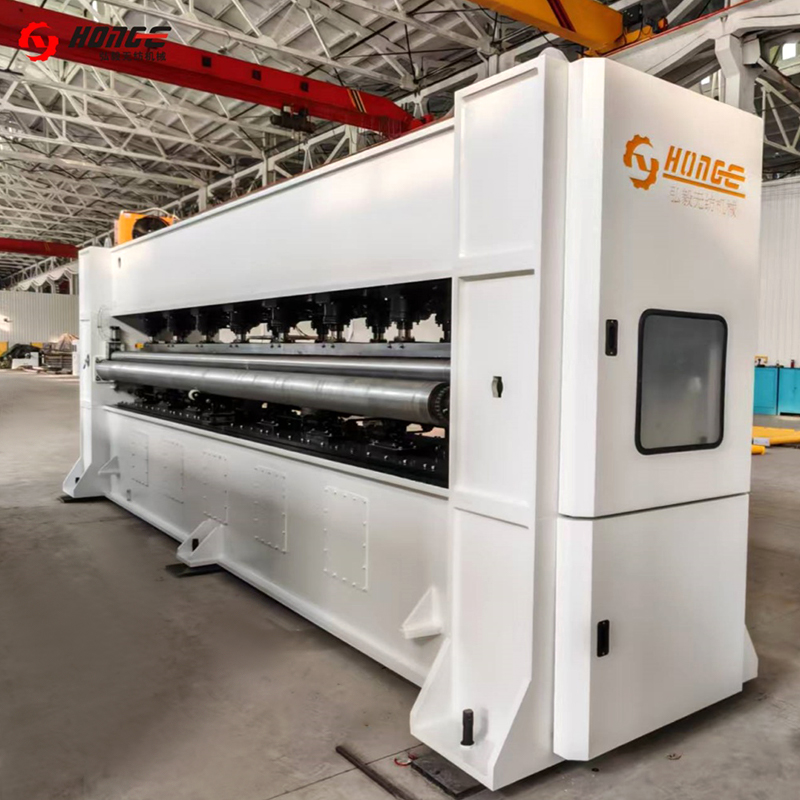 HYZC nålestansemaskin Denne nonwoven-maskinen brukes til forsterkning og overflatebehandling av fiberdukene. Vi kan produsere et komplett utvalg av nålevevstoler for å tilfredsstille kravet... Se produkt →
Nålestansing påvirker også porestørrelsen. Jo mer fibrene er sammenfiltret, jo mindre har den tilsynelatende åpningsstørrelsen en tendens til å bli, selv om fiberfinhet og vattvekt fortsatt dominerer. Det er derfor to nålede geotekstiler med samme polymer kan ha ulik filtreringsoppførsel.
Trinn 4: Etterbehandling, varmeinnstilling og vikling
Etter nåling kan stoffet passere gjennom en varmeherdende ovn eller kalender. Varmeinnstilling kan stabilisere dimensjoner, redusere krymping og endre overflateglatthet. For geotekstiler som brukes i utsatte applikasjoner, tilsettes UV-stabilisatorer vanligvis på fiber- eller blandingsstadiet i stedet for å sprayes på senere. Klipping og kantklipping følger, deretter vikles stoffet til ruller med kontrollert spenning.
Vikling ser enkelt ut, men det skaper sine egne kvalitetsrisikoer. Hvis spenningen er for lav, kan rullen teleskopere under transport. Hvis spenningen er for høy, kan stoffet strekke seg og miste sin spesifiserte forlengelse. Rulldiameter, kjernestørrelse og skjøtemetode bør avtales før forsendelse, spesielt for prosjekter som krever kontinuerlig installasjon.
Kvalitetsvariabler som endrer den ferdige geotekstilen
Tabellen nedenfor knytter hvert produksjonstrinn til den variabelen som oftest avgjør om den ferdige rullen oppfyller spesifikasjonen.
| Scene | Hovedkontroll | Typisk mål | Risiko hvis ignorert |
|---|---|---|---|
| Fiberåpning og blanding | Blandingsforhold, åpningsgrad, fuktighet | ±1 % til ±2 vektprosent for kritiske blandinger | Variabel styrke, farge og porestørrelse |
| Karding | Webjevnhet, fiberorientering | ±3 % til ±5 % massevariasjon | Tynne flekker og filtreringshull |
| Krysslapping | Batt vekt, bredde, fold count | ±2 % til ±3 % masse per arealenhet | Tunge kanter og ujevne ruller |
| Nålestansing | Nåletetthet, dybde, nåletype | Applikasjonsspesifikk; bekrefte med prøve | Lav strekkfasthet eller fiberskade |
| Varmeinnstilling og vikling | Temperatur, spenning, rullediameter | ±2°C og ±2% spenning der spesifisert | Krympe-, strekk- eller teleskopruller |
Hvordan prosessen skalerer fra prøve til produksjonslinje
En laboratorieprøve kan lages på en liten kort- og nålestanseenhet, men produksjonen krever avstemte hastigheter og spenninger over linjen. Trinnene for åpning, blanding, karding, krysslapping og nålestansing må dimensjoneres slik at kortet kan mate krysslappen uten å sulte den og nåleveven kan løpe med den nødvendige tettheten uten å overbelaste fibrene.
Det er her utstyrsvalg blir et prosessspørsmål, ikke bare et maskinspørsmål. En 200 g/m² filtreringsgeotekstil kan trenge tettere banejevnhet enn en 500 g/m² armeringsfilt. En linje som kjører begge grader trenger justerbare trekkforhold, nålebrettmønstre og viklingsspenning. Changshu Hongyi Nonwoven Machinery har levert ikke-vevd produksjonsutstyr i mer enn 20 år, inkludert åpnings- og blandemaskiner, kardemaskiner, krysslappere, nålestansemaskiner og komplette nålestansede filt- og geotekstillinjer. Du kan vurdere det bredere ikke-vevd produksjonsutstyr rekkevidde hvis du sammenligner enkeltmaskiner med full linje.
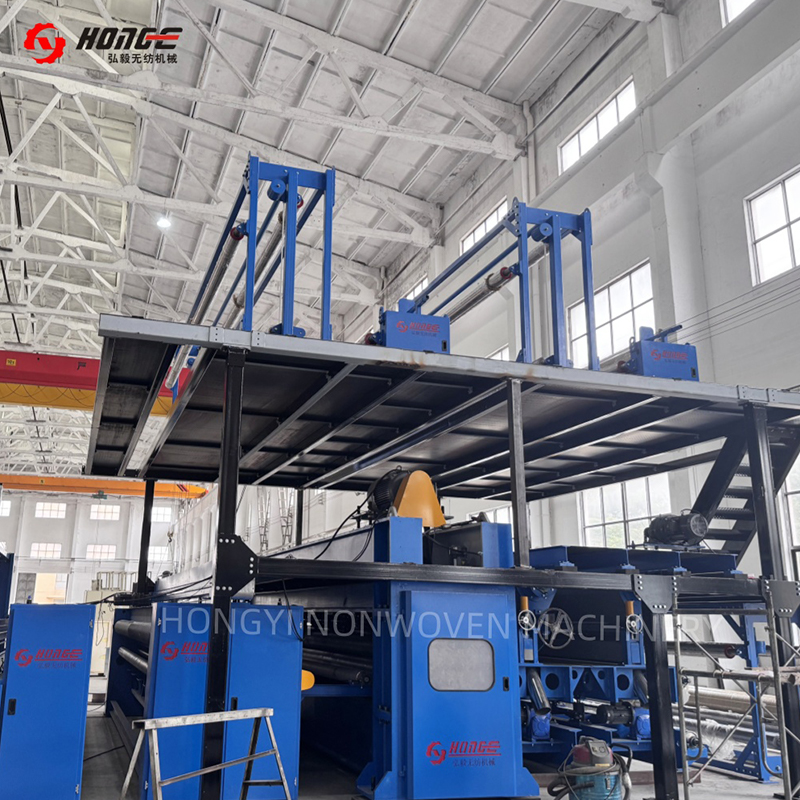 HYL nålestansefilt produksjonslinje Denne produksjonslinjen for nålestansefilt brukes til å produsere slitesterke og allsidige ikke-vevde stoffer for bruk i bilindustrien, filtrering, geotekstiler, isolasjon... Se produkt →
Vanlige spørsmål: Hvordan ikke-vevd geotekstil lages
Er ikke-vevd geotekstil laget av resirkulert plast?
Ja. Resirkulert polypropylen og polyester kan brukes, men input må være sortert og konsistent. Variasjon i smelteflyt eller fiberlengde kan endre nålingsoppførsel og sluttstyrke.
Hva er forskjellen mellom nålestanset og varmebundet geotekstil?
Nålestanset geotekstil er bundet ved mekanisk sammenfiltring, så det er vanligvis tykkere og mer porøst. Varmebundet geotekstil bruker termisk fusjon, som kan gi et tynnere, sterkere stoff med forskjellige filtreringsegenskaper.
Hvor mange nåler bruker en nålestansemaskin?
Et nålebrett kan inneholde tusenvis av nåler. Det viktige tallet er ikke det totale antallet alene, men nåletetthet per arealenhet, penetrasjonsdybde og slag per minutt.
Kan samme linje lage forskjellige geotekstilvekter?
Ja. Operatører endrer fibermatehastighet, antall krysslapper, nåletetthet og linjehastighet. Hver endring bør valideres med masse per arealenhet, strekk-, punkterings- og permeabilitetstester.
Hvordan ikke-vevd geotekstil lages kommer ned til ett prinsipp: lag en jevn fiberbane, og vikle den inn i et stabilt stoff. Fibervalg setter kjemikalie- og UV-grunnlinjen. Karding og krysslapping setter vekten og jevnheten. Nålestansing setter styrken og porestrukturen. Etterbehandling og vikling beskytter disse egenskapene gjennom installasjon. Hvis du spesifiserer en geotekstillinje, sammenligne prosessvinduet på hvert trinn, ikke bare maskinnavneskiltet.


